


プレスブレーキV型ダイ開口部とトン数の選択方法
工具を推測に任せるのはやめましょう. 手動セットアップでも高級CNCシステムでも、, トン数と金型のバランスを取ることは、安全かつ正確な製造に不可欠です. このガイドでは、業界標準のフォーミュラを解説し、毎回最適なVオープニングを選ぶ手助けをします.
プレスブレーキトン数計算機は何をするのか?
プレスブレーキトン数計算機は、特定の金属の厚さを特定のダイ開口部で曲げるために必要な力を算出します. それは機械に必要なものを確実に持っていることを保証します プレスブレーキ容量 油圧システムを過負荷にしたり、パンチをパチッと鳴らしたりせずに作業を完了するために.
正確な計算がない場合, あなたは暗闇の中で動いている. 力を過小評価すれば, ラムは曲がりの途中で失速することがあります, 壊れた部品と詰まった可能性のある機械を残してしまいます. 過大評価しているなら, 不必要に幅広のダイを選ぶかもしれません, その結果、設計仕様に合わない半径が乱れてしまいます.
空気曲げの基本産業の公式
標準軟鋼の場合, ほとんどの店では簡略化された "経験則" 必要な力を推定するために. 複雑なエンジニアリングソフトウェアも存在します, この迅速な計算は、日々のフロア作業において非常に信頼性が高いです:
厚さ²≈トン/メートル × 1.4
10mmの鋼材を扱う場合, 計算は次のようになります:$10 10 × × 1.4 = 140テキスト{ トンからメートルへの量}$.
この1.4係数は標準的な8倍V開きを基にしたショートカットです. ほとんどの空気曲げシナリオをカバーする基準を提供します. しかし, 金型の開口や材料の種類を変えた瞬間, この数値は安全性と正確性を維持するために調整する必要があります.
精密のための材料調整
すべての金属が圧力に同じように反応するわけではありません. 基本の配合は、引張強度が約$450の軟鋼を想定しています。{ N/mm}^$2. ステンレスやアルミに切り替える場合は結果を調整しなければなりません.
| 素材 | フォースチェンジ | 調整係数 |
| マイルドスチール | 基本価値 | 1.0 |
| ステンレス鋼 | 40%から60%まで | 1.4 – 1.6 |
| アルミニウム | −40%から−50% | 0.5 – 0.6 |
同じ10mmプロジェクトがステンレスを使っているなら, 必要なトン数は1メートルあたり200トンを超えることもありました. これが、あなたのチェックをする理由です プレスブレーキダイの開口 始める前に限界を決めることは交渉の余地がありません. ステンレス鋼ははるかに高い "ワークハードニング" 料金, つまり、曲がり角が進むにつれてより激しく反撃します. アルミニウム, 逆に, より柔らかいですが、金型の開口部が狭すぎるとひび割れやすいです.
適切なV型開口の選び方
ダイオープニングを選ぶことは、機械が提供できる力と部品に必要な曲げ半径のバランスを取る作業です. 開口部が広いほど, 必要なトン数が少なければならなかったほど, しかし、曲げの内側半径が大きいほど.
標準ルール: 厚さ6倍から10倍
ほとんどのエアベンディング用途で, 材料の厚さの6倍から10倍のV字開口部を選ぶべきです ($V = 6 テキスト{ に } 10 × S$).
- 厚さ6倍: これは "タイト・ベンド" シナリオ. これは大きな力を必要とし、通常は最小半径が最終組立に重要な薄い材料に限られます.
- 厚さ8倍: これは "業界のスイートスポット。" 最も予測可能な結果をもたらします, 標準スプリングバック, そして機械の負荷のバランス.
- 厚さ10倍から12倍: これは "ヘビーデューティ" 又は "高容量" ベンディング. ダイを大きく開けることで, トン数を大幅に減らす, これは 4000mmプレスブレーキ 全長の厚板上で.
10mm鋼曲げの例
演奏時 10mmのシート曲げ, ダイスの選択によって機械の挙動が劇的に変わります:
- 60mmV字開閉式 (6倍): これにより急な曲がり角になりますが、1メートルあたり約150トンの重量が必要です. パンチ先端とダイショルダーに極度の負荷がかかります.
- 80mm V字開閉式 (8倍): これが理想的なセットアップです. 約82〜100トン毎メートルが必要です, 安定した, 90度の曲げを繰り返し、扱いやすい摩耗も可能です.
- 100mm V字開閉式 (10倍): これにより半径が大きくなり、マシンの最大限界に近づく場合に非常に安全になります. これにより、トン数の要件が約20%減少します.
なぜあなたの機械にとってダイ開口サイズが重要なのか
Vダイのオープニングセレクションは "レバレッジ" 曲がり角. 長いレンチが硬いボルトを回しやすくするのと同じです, ダイの開口部が広いことで、プレスブレーキが鋼を変形しやすくなります.
小型Vダイの影響
金属を狭いV字型に押し込むとき, ザ "レバレッジ" 低い. これにより、次のようになります。:
- より大きなトン数が必要: 機械は短時間で材料の抵抗を克服するために大きな力で押し出さなければなりません.
- よりタイトなインサイドラディアス: これはシャープな見た目を求めるエンジニアからよく求められます, しかし、それには機械的なコストが伴います.
- 工具の摩耗増加: ダイショルダーの摩擦ははるかに高い. 時間をかけて, これが原因 "腹立たしい" 金型に溝が入っているのかも, 最終的には曲げたすべての部分に印がつきます.
より大きなVダイの影響
開口部を広げるとレバレッジが増します, 続いて:
- 必要なトン数の減少: これがあなたの守りとなります 重装備プレスブレーキ 早期の油圧疲労やフレームのたわみから.
- より大きな曲げ半径: 素材は自然に曲がる余裕があるからです, 内側半径は大きくなります ($Ri 約0.156 × V$).
- 厚いプレートに安全: これにより、 "応力ひび割れ" 曲がりの外側表面に, 厚い曲げをするときによくあることです, 高炭素鋼.
内側半径とスプリングバックの関係
ダイ選択で最も見落とされがちな点の一つは、スプリングバックに与える影響です. スプリングバックは、パンチが圧力を解放した後、金属が元の形状に戻ろうとする現象です.
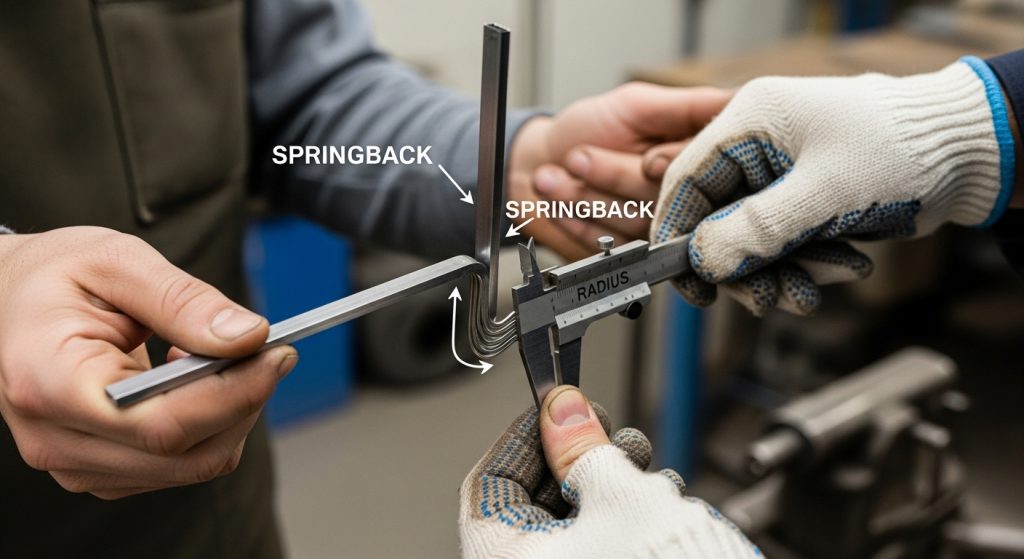
狭いサイコロの中で (6倍), 素材はより強く伸ばされます, これにより、実際に パーセンテージ 逆流の可能性がありますが、骨折のリスクを高めます. より広いダイスで (10倍から12倍), 素材は "結成" もっと優しく, これにより、より予測可能なスプリングバックが生まれることが多いです. 10mm鋼の場合, スプリングバックは1〜2度くらいのはずです. 厚みに対して大きすぎる金型を使うと, 材料は効果的に降伏点に達しないこともあります, そのため、安定した90度の角度を打つことがほぼ不可能になります.
機械の偏向と "冠付け" 要因
重い10mmプレートを長距離曲げると, 例えば3メートルや4メートル, 機械自体がしなやかになります. ラムの中心とベッドは200トンの圧力でわずかに反り、少し離れてしまいます.
より広いダイオープニングを選ぶことで、総トン数を減らしてこのたわみを軽減できます. しかし, 精密作業用, クラウンシステムを使わなければなりません. それが油圧システムに組み込まれているかどうかにかかわらず 4000mmプレスブレーキ または手動のウェッジシステム, クラウンディングは10mmプレートの中央部分が端と同じくらいパリッとします.
重いプレート曲げのためのセットアップチェックリスト
大トンの仕事で足踏みを踏む前に, この検証リストを順に確認してください:
- 資料識別: これは軟鋼ですか, それとも高引張合金なのでしょうか? ミル証明書があれば確認してください.
- インテグリティ: V型ダイの肩は滑らかで潤滑されていますか?? ヘビープレートは "押収" ドライダイス上で, 予想外にトン数を急増させた.
- パンチ半径: パンチ半径が厚さに合っているか確認してください. 用 "ナイフ" 10mm鋼にパンチすると "鋭い" 構造的に弱い曲げ方.
- バックゲージ校正: 高トン数の曲がりは生じることがあります "振動ショック" それがバックゲージの指をずらすかもしれません. しっかり施錠されていることを確認してください.
- 安全クリアランス: 必ず "ウィップアップ" エリアクリア. 10mmの鋼板が10mm/sで上昇する3メートルの板は、非常に大きな運動量を伴います.
トン数の急増トラブルシューティング
もし機械が計算機で可能と言われた曲げをうまくこなせないなら, この三つを考えてみてください "隠れている" 要因:
- 冷たい物質: 冷凍倉庫で保管された鋼は、室温の鋼よりも曲げにくいです. 冷たいと金属の降伏強度が高まります.
- 結晶方向: もしあなたが曲げているなら "木目とともに" (転がる方向に平行), 鋼は曲げやすいですが、ひび割れやすいです. ベンディング "逆流" 約10%多く必要なトン数ですが、はるかに強固です.
- 工具摩擦: もしVダイが錆びていたり汚れていたりしたら, プレートとダイショルダー間の摩擦は、総トン数の最大15%に加算されることがあります.
日々の成功のためのシンプルなショップフロアメソッド
新しいセットアップごとに以下の3つのステップを踏みましょう:
ステップ1: V-Dieを選んで まずは "8倍ルール。" 10mm鋼の場合, 80mm Vダイを手に入れる. これにより、管理可能な圧力でクリーンな曲げができます.
ステップ2: トン数を計算する 計算式やデジタル電卓を使って、機械が負荷に耐えられるか確認してください. を掛け算します "トンからメートルへの量" あなたのパーツの総長によって. もし3メートルの部品を82トン/メートルで扱っているなら, 最低でも246トンの力が必要です.
ステップ3: マージンを確認しましょう マシンを100%の稼働率で動かすのは絶対にやってはいけません. 必ず20%の安全マージンを加えてください. もしあなたの部品が246トンを必要とするなら, 少なくとも300トン対応の機械を使うべきです.
トン数とプレスブレーキダイ開閉の関係を習得することで, 機器の寿命を延ばし、毎回工学仕様を満たす部品を生産できます.
よくある質問
Vダイのオープニングセレクションが小さすぎるとどうなるか?
小さすぎるダイを使うこと (厚さ6倍未満) 必要なトン数を大幅に増加させる. これによりパンチとダイスに極めて強い圧力がかかります, そのため、工具の破損につながることがあります. また、物質は "お前だ" ダイの肩に入ります, 深い跡を残し、曲がりの外側半径にひび割れが生じる可能性があります.
大きなV字開口部は曲げ方が正確になりますか??
より大きなV字開口部 (厚さは10倍から12倍です) トン数を削減し、機械にとってより安全な工程を行います, しかし同時に内側の曲げ半径も増加します. ただし、厚いプレートの割れを防ぐことができます, これにより、より大きなスプリングバックが起こることもあります. 精度は "ちょうどいいタイミングです"—通常は厚さの8倍—力と半径が完全にバランスが取れる場合.
ステンレス鋼は金型選択のプロセスにどのような影響を与えるのでしょうか?
ステンレス鋼は引張強度が高く、作業硬化が速い. 軟鋼よりも約50%多くの圧力を必要とするからです, やや幅広のVダイを選ぶべきです (厚さ10倍) 重装プレスブレーキの重量を安全な範囲内に保つために.
複数のカーブのトン数を一度に計算できますか??
トン数は曲がり角ごとに計算されます. 複数のベンドを同時に行う場合 (特殊な工具や長いベッドの使用), 各区間に必要なトン数を合計しなければなりません. 必ず合計が機械の最大定格容量より少なくとも20%低いことを確認してください.
なぜ私の10mmの鋼は正しいトン数を使っていても割れてしまうのです?
ひび割れは通常、曲げによって起こります "木目とともに" または、半径が鋭すぎるパンチを使うこともあります. 10mmのシート曲げ用, 転がる木目に対して垂直に曲げ、半径3mmから5mm以上のパンチを使って応力をより均等に分散させるようにしてください.
予備的なV型ダイオープニングを選択した後, プレスブレーキトンネージ計算機を使って、材料に必要な力を推定してください, 厚さ, および曲げ長.