


プレスブレーキ操作における板金の曲げ干渉を避ける方法
By Author: マーク・ハンクス
板金の曲げ干渉は、CNCプレスブレーキ曲げ時に最も一般的な課題の一つです. これはワークピースがパンチと衝突するときに発生します, その, 機械フレーム, あるいはすでに曲がったフランジ. JSラゴスにて, カスタマイズされた工具を通じて、お客様が曲げ干渉を特定し排除できるよう支援しています, 最適な曲げ工程, そして実践的な設計ソリューション. このガイドでは、一般的な曲げ干渉の種類を説明し、製造経験に基づく解決策を共有します.
1.1.なぜベンディングインターフェレンスが重要なのか
曲げは板金において最も重要な作業です. この操作は金属の塑性変形に依存し、特定の形状や寸法の部品を作り出します. 溶接の工程と比較すると, 胸を奪われる, またはボルトで締め付ける, 曲げる過程には以下のような利点があります.
・高精度と再現性の向上
・工具および人件費の削減
・サイクルタイムの短縮
・継ぎ目や継ぎ目をなくすことで見た目が改善される
しかし, より複雑な幾何学的を使用すると、干渉の曲げの可能性が高まります. 適切な計画なしにプロセスが進められません, 適切なツールの選択と適切な操作順序の検討, 曲げ干渉は部品の製造を不可能にすることがあります. JSラゴスにて, 部品の設計段階で干渉の問題に取り組み、効率化を図り始めます, シームレスな製造.
V字溝曲げが工具の衝突を防ぐ方法
2.2.板金曲げ干渉とは何か?
曲げ干渉は主に2回以上の曲げを経験するよう設計された部品に発生します. そのような場合, 干渉は、プロセス内の部品の曲がったエッジとダイとの物理的な衝突によって発生します, パンチ, 機械フレームや部品の特徴. 主な影響要因は以下の通りです:
・部品形状と寸法
・工具 (パンチ & その)
・機械構造 (ベッド幅, ラムストローク, バックゲージの移動)
・曲げシーケンス
以下は、最も一般的な曲げ干渉の3つのタイプです, 典型的な例を添えて示します.
2.1 曲げ刃と工具の干渉
これが最も一般的な干渉タイプです. 曲げサイクル中, 以前に曲がったフランジがパンチと衝突することがあります (上部ツール), あるいはサイコロ (下ダイ), 変形や過程の停止を引き起こす.
・上部ダイ干渉 – 曲げた刃がパンチを上方に回転させる際に打つ.
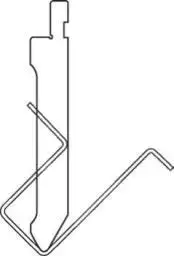
図1: 板金曲げ時の上部パンチ干渉
・ダイ干渉の低下 – 部品がダイショルダーまたは下部工具と衝突する.
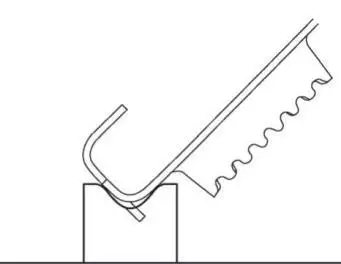
図2: プレスブレーキ曲げにおけるダイ干渉の減少
例: 「U」字型のパーツに高いフランジがあれば、パンチを簡単に当てることができます. JS RAGOSは設計段階の早い段階で工具クリアランスの確認を推奨しています.
2.2 部品と機械の干渉
これは囲いのあるジオメトリや過大ジオメトリで起こります, とか:
・三面閉じた曲げ – 平行な2つの側面を曲げた後, 高い垂直の壁が3面目を試みた際に上部のダイスに当たった. また, 機械ベッドやバックゲージが部品の位置決めを妨げる場合があります.
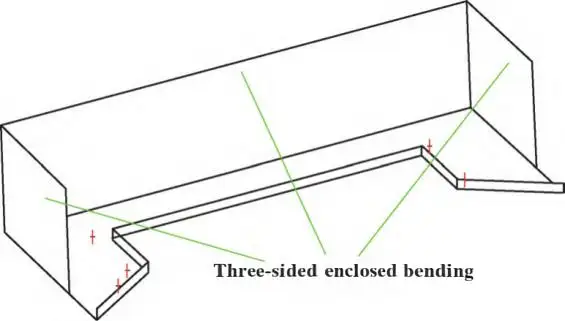
図3: 三面閉じた曲げ干渉
・「Z」字型の曲がり – 単純なオフセット (Zバンド) しばしば失敗します: 最初の90度曲がり角の後, 長い脚は下向きに向き、2回目の曲がりでマシンテーブルに当たる.
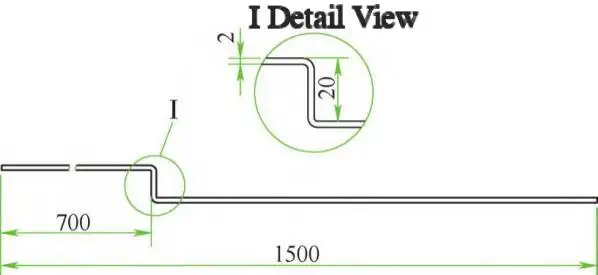
図4: Z字型の曲げ
✨ JS RAGOSへの洞察: いわゆる「曲げられない」部品の多くは、曲げ順を調整したり特別な工具を使うことで保存できます — 詳細は第3節を参照してください.
2.3 他の部品特徴との干渉
組み立てが厳しい部品で, 蓄積された公差や反発がエッジの衝突や角度の不足を引き起こすことがあります.
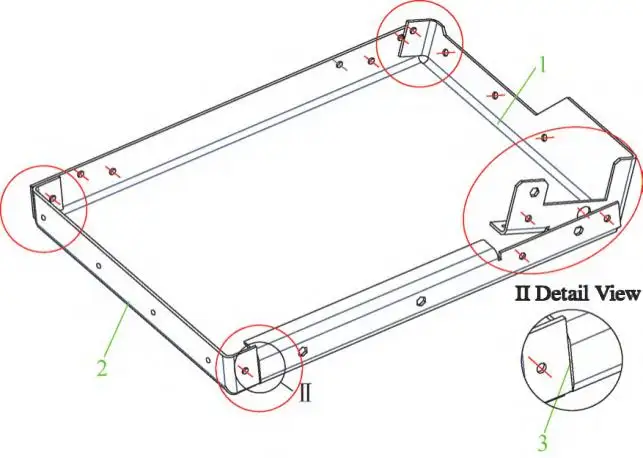
図5: アセンブリ構造による曲げ
例: 内部に結合フランジを持つ箱状の部品. 幅の許容差が負すぎる場合 (過度に曲がっている), 側面のフランジが互いにぶつかります. 特定のポジションで適切な隙間がない場合, 曲げ角は90°に達してはなりません。.
これらのケースには包括的なアプローチが必要です: 公差解析, スプリングバック補償, およびシーケンスプランニング.
一般的な板金曲げ干渉の種類
| 干渉タイプ | 典型的な原因 | 推奨される解決策 |
| 曲げられたエッジ & ツーリング | 高いフランジがパンチやダイに衝突します | グースネックパンチを使うか、カスタマイズした金型を使うか |
| パート & 機械 | 閉じた部品や過大部品が機械のフレームやベッドに当たってしまいます | より良い曲げの順序を試すか、喉や日光の広い別の機械を使ったほうがいいです |
| 部品特徴干渉 | 隣接するフランジや狭いクリアランスが衝突を引き起こします | 公差を調整する, 部品の再設計, またはスプリングバックを補う |
3. 板金曲げ干渉に対する実用的な解決策
数十年にわたる製造経験に基づく, JS RAGOSは干渉問題を効率的に解決するために、しばしば組み合わせて以下の戦略を適用しています.
3.1 工具選択の最適化 & 形状を修正する
工具の選択が第一線です.
・フック/グースネックパンチ – 「U」字型部品の最も一般的な解決策. その埋め込み設計は高いフランジのクリアランスを確保しています. JS RAGOSはグースネックパンチのラインナップを提供しており、フランジの高さや底幅に基づいて適切なサイズをおすすめできます.
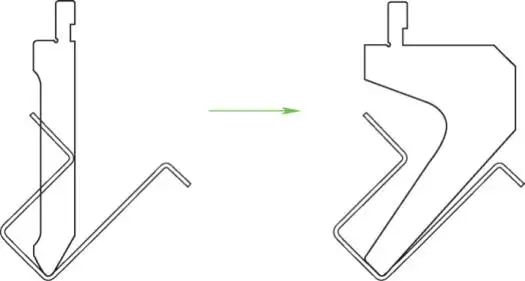
図6 U字型板金部品用のグースネックパンチ.
・改良標準型工具 – ノッチ, 製粉所, または干渉が発生するパンチやダイにクリアランス穴を開けること. しかし, 残った工具本体が早期摩耗やたわみを防ぐ十分な強度を持っているか必ず確認してください.
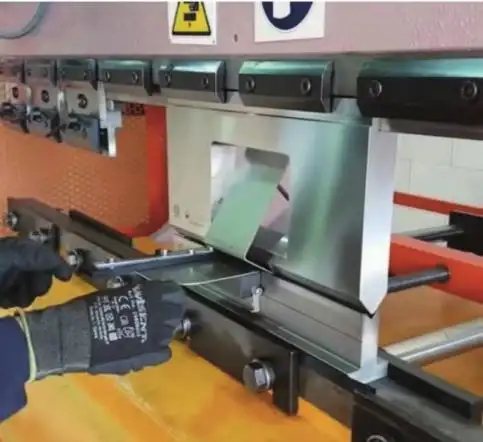
図7: 改造型
グースネックパンチでも部品をクリアできない時, JSラゴスはスコアラインやV字溝の曲げを推奨しています (「曲げる前のルーティング」とも呼ばれます).
V字溝曲げが工具の衝突を防ぐ方法
V溝曲げとは、板金の指定された曲げ位置でV溝を加工し、その後プレスブレーキを使って所望の形状に曲げる作業を指します. V溝曲げプロセスの特徴は三つの側面にまとめられます.
1)V溝曲げプロセスの特徴
V字溝曲げはエッジ半径が小さく、ワークピースに曲げ跡がありません.
板金曲げの理論に基づく, 板金加工品の端の曲げ半径は、板金の厚さに依存します. V字溝の曲げは、曲げ位置で特定の形状の溝を加工する必要があります. この操作は本質的に厚さを減らし、曲げ面積のエッジを増加させます. V字溝曲げは曲げ面積の厚さが減少するため、曲げ力も低くなります. 曲げ力はワークピース全体に影響を与えないためです, 装飾的な表面であっても、ワークピースには曲げ跡が全く残りません. かつ, V字溝曲げの過程では力が減少します, したがって, 装飾面にへこみができる可能性を排除する.
このプロセスは特にホテルの高級金属加工の装飾仕上げに適用されます, 銀行, 商業センター, 空港やその他の高級ロケーション.
2)曲げ作業のための装備量削減
金属板曲げの文脈において, 曲げ作業に関連する曲げ力とトン数は、シートの厚さと直接関係しています. 板の厚さが高くなるほど、曲げ機からの曲げ力と重量増加が必要になります.
曲げ操作前にV溝を導入したことにより, シートの厚さが大幅に減少します. この還元, 順番に, これにより作業中の曲げ力が低くなり、低トン数のプレスブレーキで厚手のシートを曲げることが可能になります.
この方法はプレスブレーキ機のコスト削減につながります, エネルギーコストの削減, 生産スペースの節約.
3)複雑な加工品の曲げとスプリングバックの操作
図2に示すように, このワークピースは、標準的なプレスブレーキの通常の曲げ技術では成形できません. しかし, ワークピースにまずV字溝を加工することで成形が可能です, その後、手動で曲げる.
さらに, V溝を切断した後の板の厚さによって、スプリングバック力や角度が影響・制御されます. V溝加工後の厚さが約0.3mmの場合, するとスプリングバック角度は無視できるほど小さくなり、スプリングバックはほぼ消えます.
スコアライン / V-溝法:
・浅いインデントを押す (V溝深さ≈80%×シート厚) 曲がり線に沿って.
・溝により部分的な事前曲げが可能です (例えば, 90°ではなく135°に), 後の工程での工具衝突の回避.
・ついに, 90度にフラットにします.
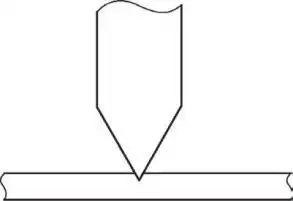
図8: ワイヤープレス工程
ある) グルーヴとプリベンディングbの) グルーヴ, ベンディング, および補正
図9: 溝作りと曲げ
注意: 深い溝は強度を低下させたり、ひび割れを引き起こしたりすることがあります — 用途ごとに評価してください. JS RAGOSは、あなたの特定の材料や厚さに対して実現可能性テストを行うことができます.
3.2 スマートベンディングシーケンスの設計
曲げ順序の最適化は、複雑な板金部品における干渉を排除する最もコスト効率の高い方法です. 多くの場合, スマートベンディングシーケンスは高価なカスタム金型の必要性を排除し、生産効率を向上させます.
Zに関しては-ベンドの例:
両脚を直接90度に曲げる代わりに:
・最初の脚を約135度まで前曲げる.
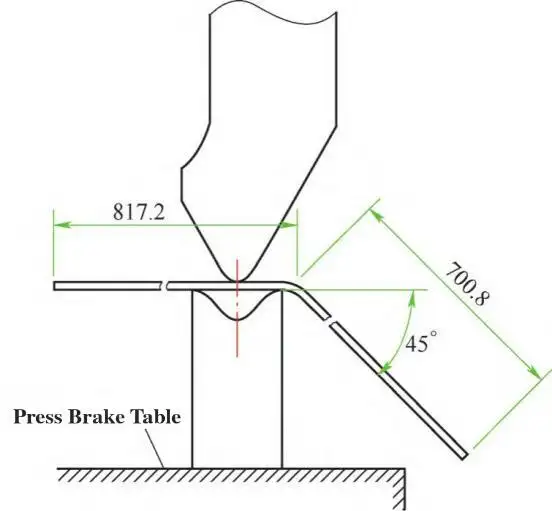
図10: 前曲げの回路図
・2本目の脚を完全に90度に曲げる.
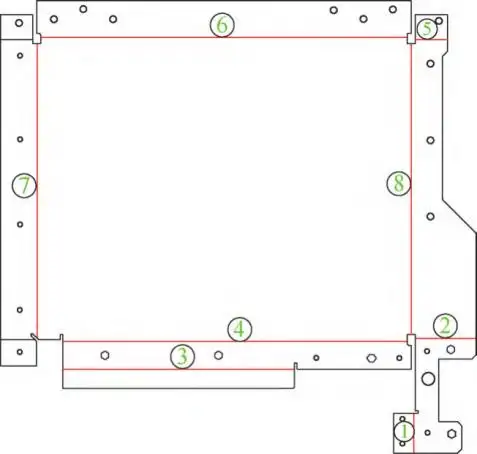
図11: 曲げの順序
・第1区間に戻り、90度でフィニッシュする.
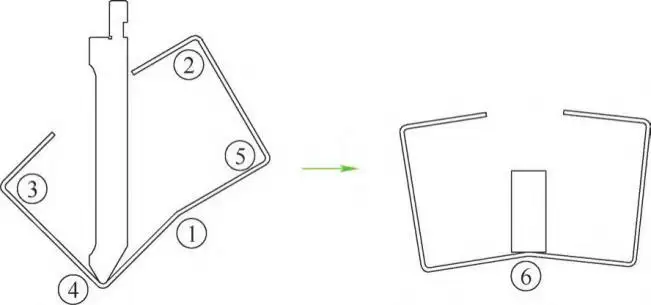
図12: 前曲げのプロセス
複素の場合, マルチ-曲げ部分:
・逆順推論を用いる – 最後の曲げを先に決める, そして逆算して考えてみましょう. これにより重要なフランジが (アクセスが最も難しい) 最後に曲げられます, パンチへの干渉を避ける.
プレ-犠牲的な操作としての曲げ:
一時的な逆方向の曲がりを加える (小さな角度) ここで干渉が予測されます. メインカーブをクリアした後, 一時的な曲がりは矯正されるか、除去されます.
JS RAGOSは、CAD/CAMと現場検証の知識を用いて顧客が曲げシーケンスをシミュレートできるよう支援し、試行錯誤にかかる数週間の時間を節約できます.
3.3 適切な曲げ器具の選び方
すべてのプレスブレーキが同じではありません. 主に2つのタイプ:
・アップフォーム (ボトムラム) プレス – 薄いシートに適しています; パンチは下から上へと進みます.
・ダウンフォーム (トップラム) 押す – パンチが下に動く; 厚い板や大きな作業物に適しています.
メインマシンのパラメータが干渉に影響を与える:
• オープンハイト & ストローク – 高いフランジの広いクリアランスに十分なスペースがない.
• ベッド幅 – 幅広のベッドはダイの下に伸びる部品を塞ぐことがあります.
・バックゲージの走行範囲 & レイアウト – 長く非対称な部分と衝突することがあります.
JS RAGOSは最新のCNCプレスブレーキを運用しています (高度な干渉回避ソフトウェアを搭載したモデルも含まれます) また、お客様の部品ファミリーに合わせた機械の選択についてアドバイスも行えます.
3.4 デザインカスタム/ノン-標準金型
高度に複雑な幾何学に対して, 市販の工具では不十分です. JS RAGOSは専用の非標準曲げ工具を設計・製造しています, 含む:
• 一体型の金型 (例えば, ステップパンチ, 半径調整型)
・モジュール式アセンブリ (ストローク中に「膨張」または「崩壊」する多成分移動工具)
カスタム金型は部品のジオメトリを慎重に分析する必要があります, 素材, バッチサイズ, およびコスト. JS RAGOSはエンドツーエンドのサービスを提供しています: 3D設計→社内生産→試験→実現可能性調査.
3.5 曲げやすさのための部品設計の改善
時には、機能や寸法に影響を与えずに製品設計を変更するのが最良の解決策です.
JSラゴスの実事例 (機関車ランプカバー):
元の設計は2つの鋭角フランジと独立した溶接継ぎ目を持っていました. 分析後, 溶接継ぎ目とフランジを交換しました:
・以前は鋭かったフランジが直線的な曲がりに変わった (形成が容易).
・元のフランジが溶接継ぎ目となりました (45%短縮).
結果:
・曲げ干渉なし.
・溶接長を55%短縮→コスト削減, 高いスループット.
・特別な工具は不要.
JS RAGOSがDFMを提供しています (製造可能性を重視した設計) そのような機会を捉えるために、初期のプロトタイピング段階でのレビュー.
4. 概要 & なぜJSラゴスを選ぶのか
部品が複雑になるにつれて、板金の曲げ干渉は避けられません, しかし、決して解けないものではありません. 鍵は結合することです:
・適切な工具選択 (標準, 修正済み, あるいは慣習)
• よく計画された曲げシーケンス (前曲げ, 逆論理)
・機械の制限への認識 (そして適切な装備の選択)
・設計最適化 (自己干渉を引き起こす特徴の変化)
専任の製造業者として, JS RAGOSは単に解決策について書くだけでなく、日々現場でそれを実践しています.
板金の曲げ干渉を防ぐには、適切な工具の組み合わせが必要です, 曲げシーケンス最適化, および曲げ制御機能.
グースネックパンチが必要かどうかは別として, カスタム金型, または完全なCNCプレスブレーキソリューション, JS RAGOSは曲げ品質と生産効率の向上に役立ちます.
部品や図面の無料レビューはJS RAGOSまでお問い合わせください. 潜在的な曲げ干渉の分析と、生産前に最適な曲げ解決策を見つけるお手伝いをします.
よくある質問
Q1: なぜ曲げ干渉が起こるのか?
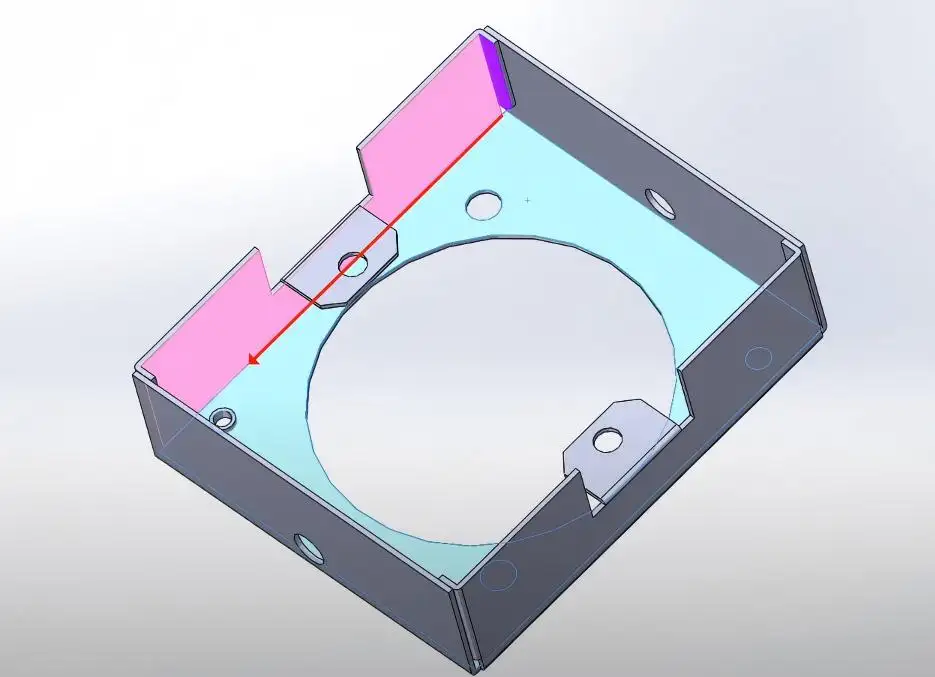
ほとんどの場合、板金の曲げ工程で, 小さなフランジやタブでの干渉の発生は、ワークピースの品質に影響を与えることがあります. これにより欠陥が増加します, リワーク, 生産効率の低下, そしてコストを増加させます.
現地ソリューションについて, この干渉問題は、曲げ工具を選択して異なる工具プロファイルに変更することで解決できます, これにより、望ましい曲げ工程を達成するのに役立ちます.
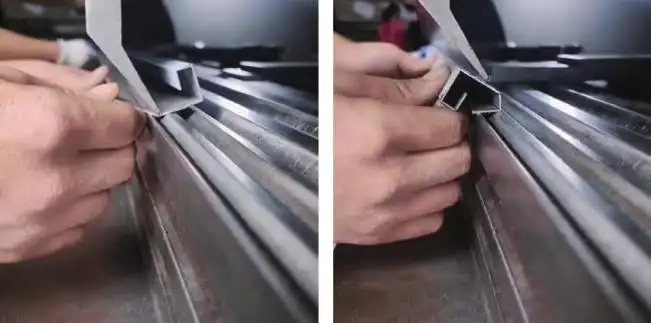
曲がった部品の小さなタブは干渉を示すことがあります, これは下の写真に示されています.
Q2: プレスブレーキの干渉を防ぐにはどうすればいいですか?
ワークピースの構造から, 曲げ工具のプロファイルは異なるものを選択できます. また、JSラゴスにもご連絡いただけます. 当社のチームが部品図面を確認し、曲げプロファイルを提案します.
Q3: グースネックパンチは干渉を排除できるか?
他の道具と同じように, グースネックパンチは曲げ干渉の問題を解決するのに役立ちます, しかし, しかし、限界もあります. すべての曲げ問題に解決策となる工具プロファイルは存在しません.
Q4: 複雑な板金部品における最適な曲げ順序とは何でしょうか?
プレスブレーキ技術の進化を見つめて, NCプレスブレーキからCNCプレスブレーキへの発展が見て取れます. 最先端のCNCプレスブレーキは2Dおよび3Dシミュレーションの能力を備えています, また、計画やプログラミングのための対応するソフトウェアも利用可能です.
プレスブレーキのサプライヤーと協力してプレスブレーキを指定する際, これらの機能が利用可能かどうかを必ず確認してください. これにより、CNCコントローラは2Dまたは3DのDXFやSTEPファイルのインポートごとに自動的に最適化された曲げシーケンスを生成できます.
Q5: カスタム工具はいつ必要か?
図に示すように, 小さなグースネックパンチでは必要なクリアランスが得られない場合, 必要なクリアランスを得るには、より大きなグースネックパンチを使うべきです.