


プレスブレーキのダイとパンチ: 現代金属加工のための究極の選択ガイド
By Author: マーク・ハンクス
はじめに
プレスブレーキダイとパンチは金属成形において単なる小さな付属品以上のものであり、実際にワークピースに接触する唯一の部品です, 彼らが曲げの成功に不可欠となる. 現代のプレスブレーキは多軸に進化しています, 自己安定化機能を備えた高精度機械, 最終的には、部品の品質を決めるのはあなたの工具です, セットアップ効率, および再現性.
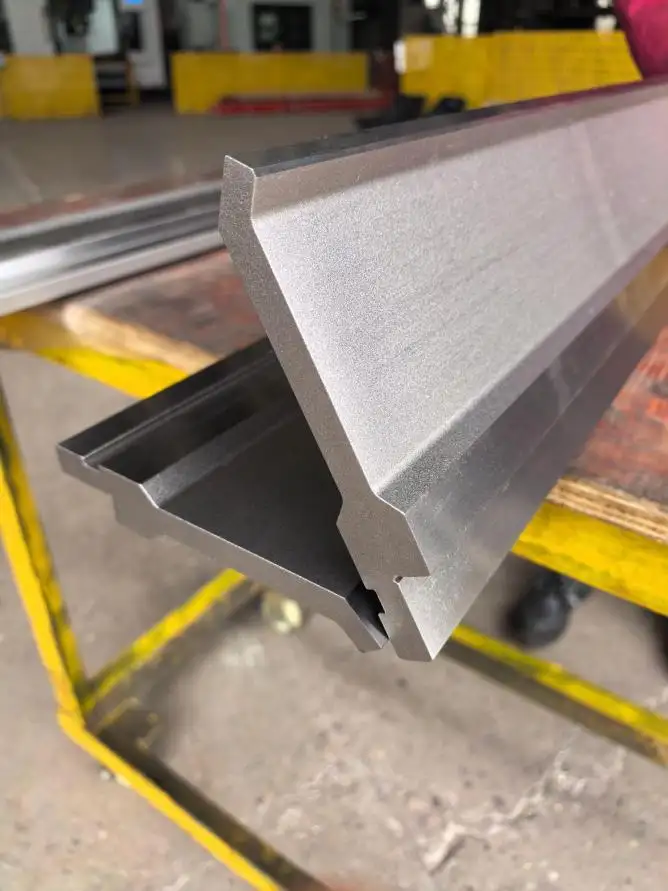
現在, RFA間の線路, ニュー・スタンダード, ヨーロッパ, アメリカ標準の金型は曖昧になっている. 高性能曲げ 機能はすべてのツールタイプに移行しました. どのスタイルを選んでも構いません, すべての品質ツールセットは、いくつかの譲れない要件を満たす必要があります.
品質工具の6つの要件
1. 高精度
金型の品質には公差が0が必要です.0004インチ. これほど精密であれば、セットアップ中のシムや調整をなくすことができます. その結果, 各部品は正確に製造可能です.
2. 区画
あらかじめカットされたパーツなら、さまざまな長さを安全に組み立てることができます. 小さなセグメントは扱いやすく、長いものよりもはるかに安全です, 重機.
3. 自己保持式設置
RAMを起動したまま工具をロードできるはずです. 工具保持システムは、クランプ圧力がかかるまで複数の部品を保持しなければなりません.
4. 自動座席設計
クランプ圧力がかかると, パンチは機械的に位置に引き上げられるはずです. これにより、セットアップ時にパンチをダイにボトムを押す必要がなくなりました.
5. フロントローディング能力
機械の前面から工具を取り付けると、セットアップ時間が大幅に短縮されます. プレスブレーキの先端から工具をスライドさせる必要はもうありません, そしてほとんどの場合, フロントローディングによりフォークリフトやオーバーヘッドクレーンが不要になります.
6. 標準の高さ
コモンハイト工具は、ジョブチェンジ時の機械調整を軽減します. フロントサポートアーム, バックゲージの高さ, 安全装置は一定の位置に保たれます. 続き, 既存の工具に合った既製のパーツを追加することもできます.
✅ 注記: 多くの高品質プレスブレーキ工具はメートル法の基準に従っています. 空気曲げのために (このガイドの焦点), インペリアル寸法は簡便化のために丸められています.
まずは自分の要件を評価してください
カスタムショップはカスタムファブリケーターとは全く異なる工具でメンテナンスする必要があります. まずは評価しなければなりません:
・部品の種類と数量
・材料の厚さ
・財政的制約
・リーン製造の目標
提案として, すべてのプレスブレーキごとにツールライブラリを作るべきです. 工具セットが機械に残る場合, 工具を取りに行くために行ったり来たりする時間の無駄はありません. また, 各プレスブレーキに工具が設置されている場合, 工具はもはや異なる機械と互換性がある必要はなくなります。最も摩耗している工具を探しましょう—光沢のあるもの, 明るい作業面は頻繁に使われていることを示します, 信頼できる選択肢. ラスティ, 棚の底にある汚れた工具は、あまり良い選択肢ではありません.
ダイ選択: 8×2ルール
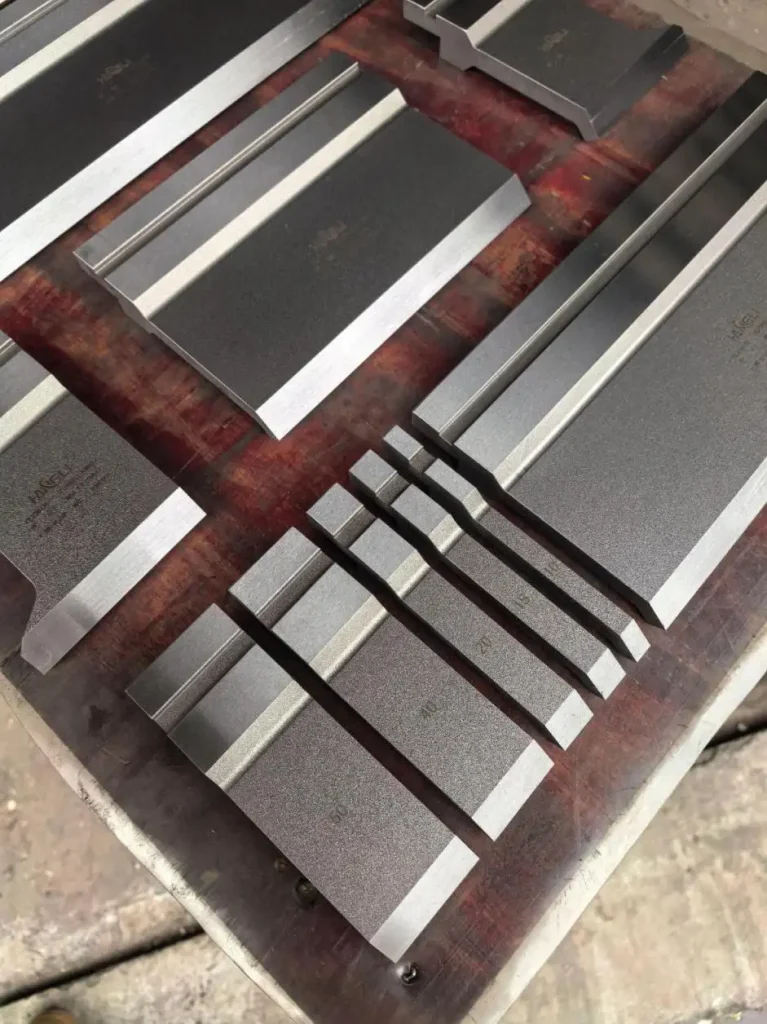
価値を最大化するために, 材料厚の範囲全体をカバーできる最低限の下部ダイ数を選びましょう.
ステップバイステップの例 (材料 0 の場合.0厚さは30〜0.250インチ):
| ステップ | 計算方法 | 結果 |
| 最小のVダイス | 0.030 × 8 = 0.24 | 丸めて0.25インチ |
| 最大のVダイ | 0.250 × 8 = 2.0 | 2.0 インチ |
| そのギャップを埋める | サイズごとに2倍ずつ | 0.5, 1.0 インチ |
あなたの最小集合: 0.25, 0.5, 1.0, そして2.0-インチVダイ
材料厚によるパンチ選択
| 材料の厚さ | 推奨パンチタイプ | 先端半径 |
| 最大0.187インチ | 鋭いオフセットナイフパンチ | 0.04インチ |
| 00.187インチから0.5インチ | ストレートパンチ | ~0.120インチ |
| 0.5インチ以上 | コンサルティング資材サプライヤー | 状況は様々です |
鋭角オフセットパンチは90度を超えて曲げてJ字型を形成することを可能にします. 厚いまたは高引張材の場合, 狭いパンチチップと狭いVダイ開口部の組み合わせは折り目やひび割れを引き起こすことがあります。難しい用途には必ず推奨事項を確認してください.
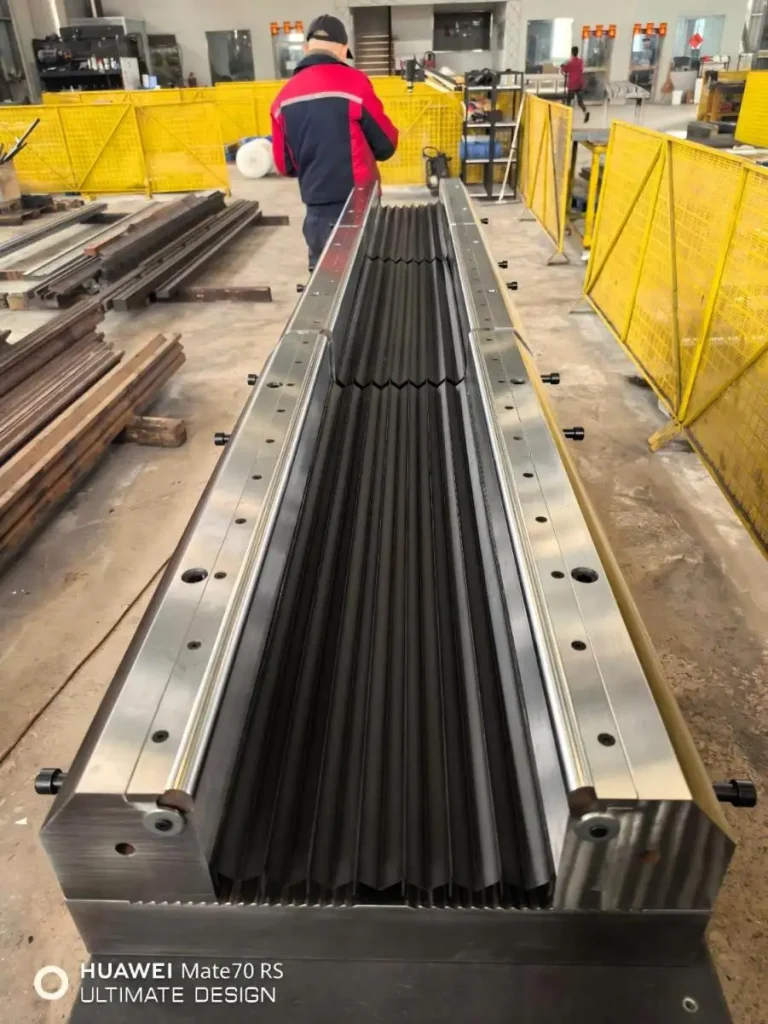
8人の掟: あなたの曲げのスイートスポット
理想的な条件下で, Vダイ開口部は材料厚の8倍であるべきです.
| 材料の厚さ | 計算方法 | おすすめのVダイス |
| 0.060インチ | 0.060 × 8 = 0.48 | 00.5インチ |
| 00.125インチ | 0.125 × 8 = 1.0 | 1.0 インチ |
この比率が最良の角度性能をもたらすため、多くの公表された曲げチャートはこの式に基づいています.
現実世界の例外: 設計者が曲げ半径を8の法則と異なると指定する場合, 調整が必要です.
V型ダイ開口が曲げ半径を決定する方法
空気曲げをする際、軟鋼を使った, 内側の曲げ半径はVダイ開口部の約16%に相当します.
| 望む内半径 | 材料の厚さ | 計算方法 | おすすめのVダイス |
| 00.125インチ | 00.125インチ | 0.125 ÷ 0.16 = 0.78 | 00.75インチ |
| 0.320インチ | 00.125インチ | 0.320 ÷ 0.16 = 2.0 | 2.0 インチ |
警告: もしVダイ開口部が材料の厚さの5倍未満であれば, あなたはリスクを負う:
• 角度精度の低下
・機械および工具の損傷
• 安全でない運転環境
フランジ長の最小要件
V型ダイは開口部の約77%にフランジを形成できます.
| Vダイサイズ | 最小フランジ |
| 1.0 インチ | 00.77インチ |
| 00.625インチ | 00.48インチ (~0.5) |
✅ 例: 図面には0.125インチの材料と0.5インチのフランジが示されています. 8人:1ルールは1インチのVダイが必要です, しかし、これにより0.77インチのフランジが得られます. どうすればいいか? 0.625インチのVダイを使いましょう.
またしても, ダイ幅は材料の厚さが5×未満にしないでください.
形状別のパンチ選択ルール
L字型: ルールなし
ほとんどのパンチ形状で問題ありません. 他の部品形状にも対応できるパンチを選びましょう。金型コストとセットアップ時間を最小限に抑えるためには、少ない方が最適です.
J シェイプス: 三つのルール
| 状態 | 必須パンチ |
| 条件1 (アップレッグ > 下脚/フランジは浅い) | 標準的なストレートパンチまたはアキュレートパンチ |
| 条件2 (アップレッグ < ボトムレッグ/インワードディープリターン) | グースネックパンチ |
| スモールアップレッグ=下のレッグ | オフセット鋭パンチ |
オフセット (Z) 形状
従来の工具で, RAMサイクルを2回必要です. 要件:
・センターレッグ (ウェブ) > V型本体幅の半分
・サイドレッグ < Vダイ高ライザー高さ
✅ 特殊な場合: ウェブ幅がVダイ本体幅の半分未満の場合, カスタムフォームツールが必要です (一撃, 皿をひっくり返すことはありません). トレードオフ: これは標準的な空気曲げトン数の最大5×から6倍の量を必要とする硬造工程です.
切り抜きや斜め切りを曲げる
V型ダイ内部の支持されていない材料は変形します, 創造 "ブローアウト" 近くの穴や切り欠き.
・解決策: ロッカー型ダイはブローアウトを同様に排除します, 作業オペランドピースと共に曲げて回転しながら材料を支えるためです.
・重要な洞察: 同じ幅の短いカットアウトよりも長いカットアウトがブローアウトが多くなります.
ボックス曲げ用のパンチ高さ
四面箱用, この式を用いてください:
最小パンチ高さ = (ボックスの深さ÷0.7) + (ラム厚÷ 2)
追加の考慮事項:
• リターンフランジや外側に突出したフランジなし = 最小限のクリアランスが必要
• 四面すべてのリターンフランジ=ボックスをねじって取り外すのに十分なクリアランス
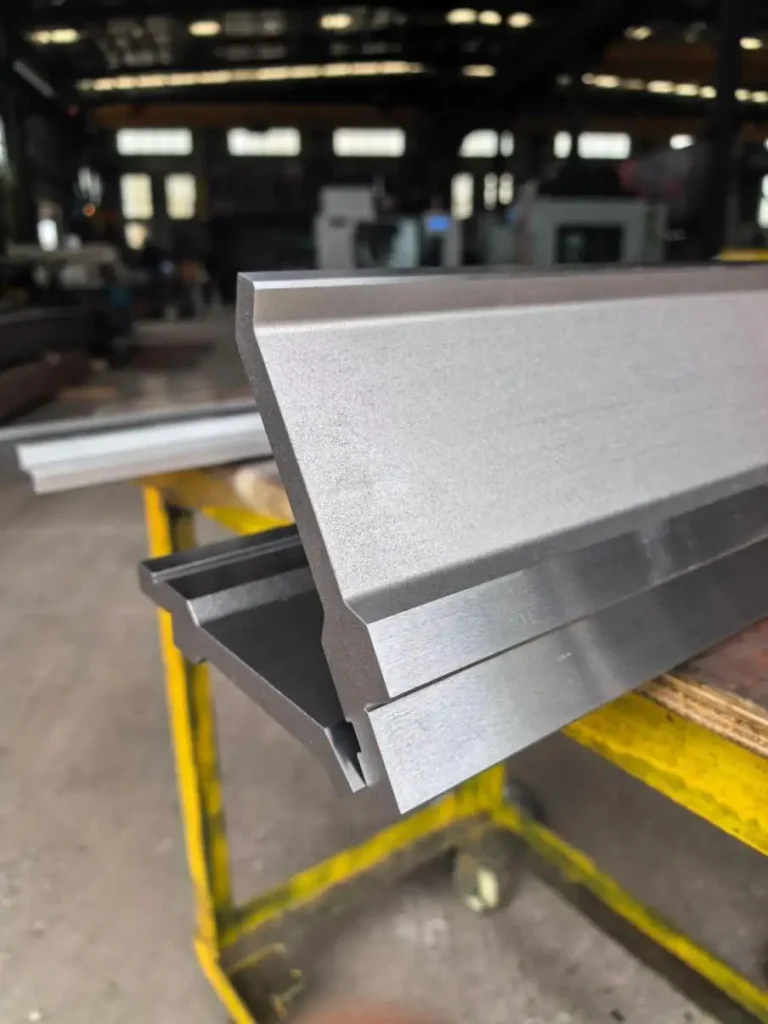
ベンド&ヘム工具の組み合わせ
これらの工具は一つのセットアップで端を切り詰めます.
| 材料の厚さ | 実現可能性 |
| 最大0.125インチまで | 標準的な工具の作業 |
| 0.125インチ以上 | カスタムツールが必要かもしれません |
裾のフランジ要件: V型ダイ開口幅の最低150%から200%が必要です (予備の30°急性前曲げ時により深い貫通が必要だったためです).
✅ 例: V10のダイは15が必要です.0 MMから20まで.0 ヘミング前の最小フランジはmmです.
傷のない部品の実現
標準的なVダイ曲げは痕跡を残しますが、通常は最小限で許容範囲内です. マーキングを減らすために:
・肩の半径を広げる
・塗装や研磨された材料にはナイロンインサートを使用する
重要な応用例: 航空機や航空宇宙部品は、検査官が傷やひび割れを容易に区別できないため、傷のない曲げが必要です.
シンプルさは美徳です: 部品設計に関する3つのルール
部品の設計時にこれらのルールを考慮し、工具の選択や曲げをより簡単に行ってください:
| 統治 | 仕様 |
| ベンド半径内側 | 1.5× 材料の厚さ |
| 最小フランジ長 | 6× 材料の厚さ (穴の配置) |
| オフセットウェブディメンション | 10× 材料厚さ |
例外にはそれぞれ問題がつきものです:
・半径が狭いほど、折り目ができてトン数を超えることがあります
・フランジが短いほどダイが狭くなる (それぞれのリスクを伴って)
・狭いオフセットには専用工具とトン数の増加が必要
一般的に, 短いフランジなしで機能する部品の場合, 狭いオフセット, またはタイトな半径, 使わない方法を見つける. これらのルールに従い、より良い角度性能を得て、工具やセットアップにかかる時間と費用を減らせます.
最終的な要点
| 優先順位 | アクション項目 |
| ここから始めましょう | 素材の範囲や部品の種類を評価しましょう |
| 賢く投資しましょう | 6つの要件すべてを満たす精密工具を購入しましょう |
| 簡略化 | 金型や素材ベースのパンチ選択には8×2ルールを適用してください |
| 賢く設計する | 3つの部分設計ルールに従う |
| 迷った時 | 特に難しい用途の場合は、工具サプライヤーに相談してください |
プレスブレーキのダイやパンチは曲げの品質に最も直接的な影響を与えます, 速度, そして安全性. 賢く選んでください, 適切にメンテナンスしてください, プレスブレーキの操作も安定して発揮します, 高品質な結果—セットアップごとに.