
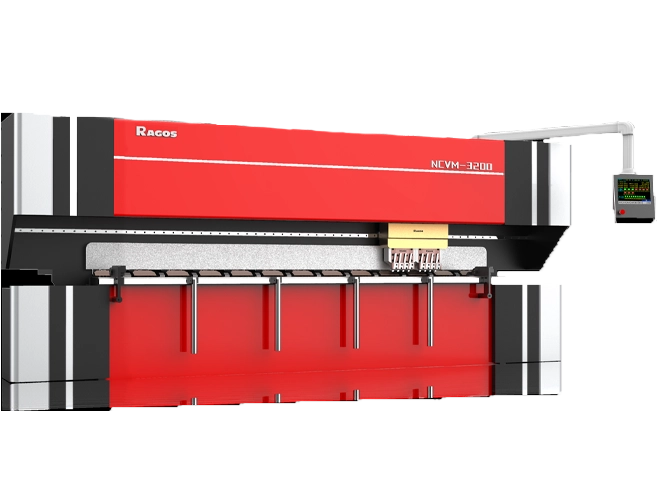


シャーシハウジング用CNCプレスブレーキ: CNCとNC – 主な違い
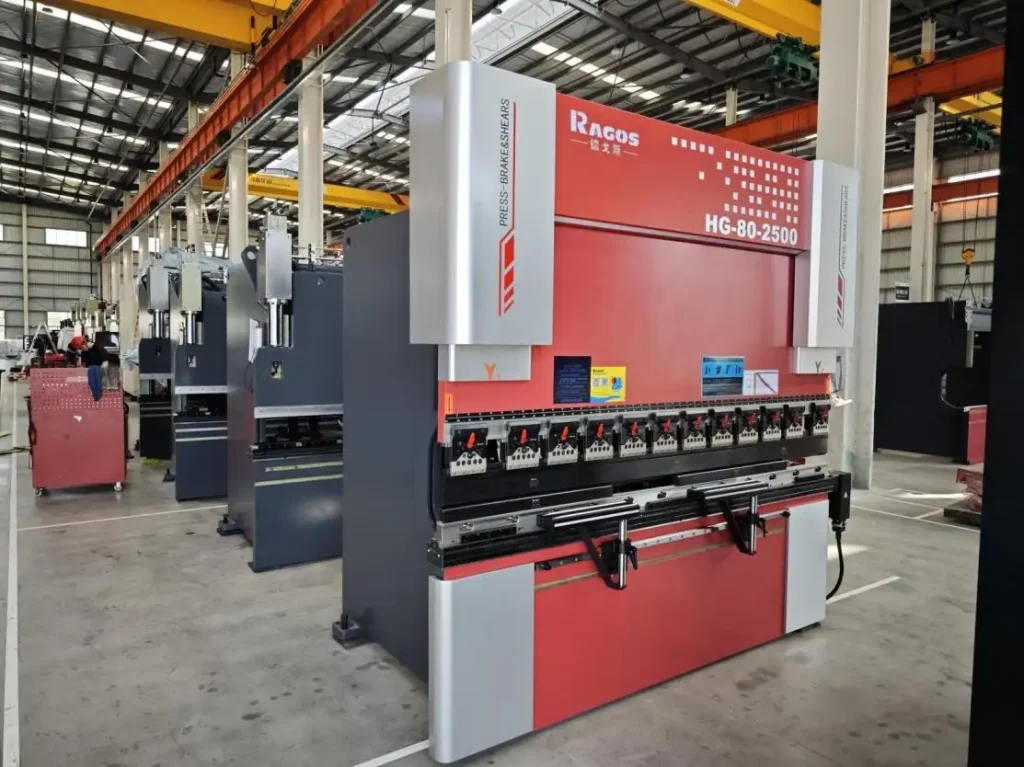
シャーシハウジング用のCNCプレスブレーキへの投資は、重厚な筐体で正確で再現可能な曲げを生産したいメーカーにとって大きな変革をもたらします. CNCとNCプレスブレーキの違いを分析する際, 構造的・性能的な側面を調べることで、どの機械があなたの作業場に適しているか判断に役立ちます. このガイドを通じて, 信頼できるリソースが基本的な違いを詳しく説明し、シャーシハウジング部品の効率的な曲げに最適な解決策を選ぶ手助けをします.
概要
購入者の間ではCNCとNCプレスブレーキの区別に混乱が生じることがよくあります. 一方、両方のプレスブレーキは板金の曲げに使われます, その動作原理, コントロール, 応用分野は異なります. 一般的に:
• NCプレスブレーキ→トーションバータイプ (機械的同期)
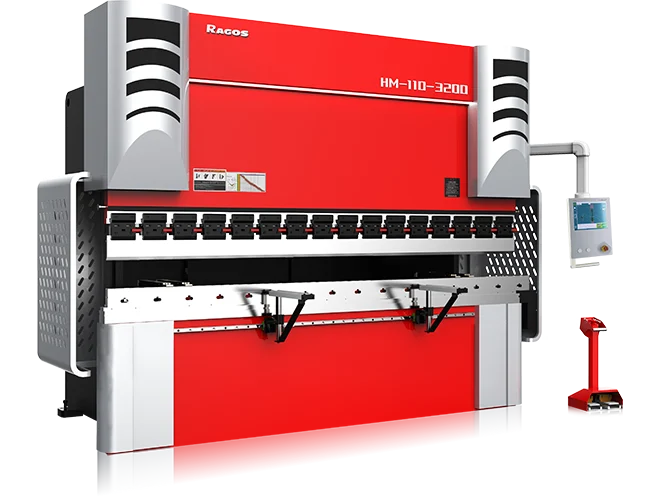
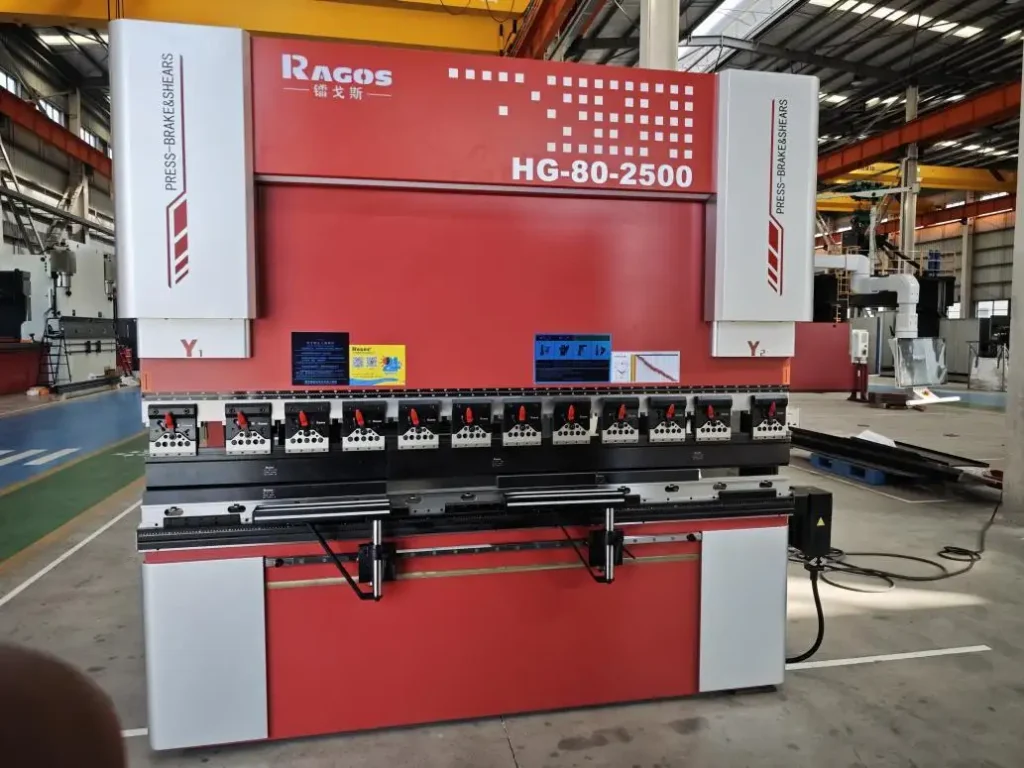
• CNCプレスブレーキ →電気油圧式 (サーボ制御同期)
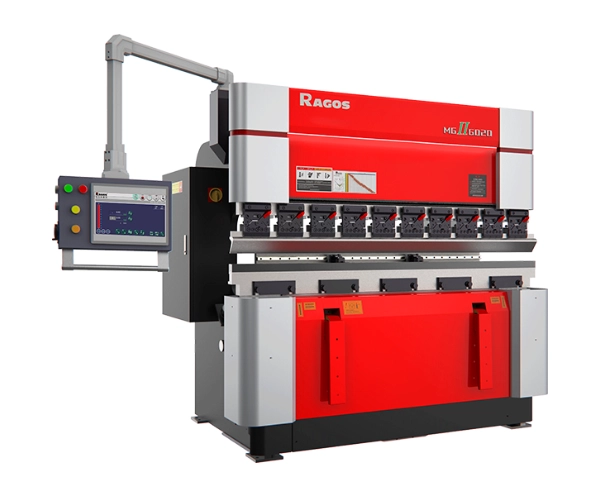
JSラゴスにて, プレスブレーキは両方製造しています, しかし、高い精度でシャーシハウジングの製造のために, CNCプレスブレーキは一貫性と速度の面で優れています. これから違いについて説明します.
1. 構造の違い
この二つの機械を際立たせる基本的な設計哲学.
・NCプレスブレーキ – ラムの両側を機械的に連結するトーションシャフトを使用します. これにより、ラムは強制的な機械的方法で同期的に上下に動かされます. ラム並列性は自己チェックや自己調整ができません.
• CNCプレスブレーキ – 2つのリニアエンコーダーを装備 (両側に一つずつ) そしてCNCコントローラ. コントローラーは常にエンコーダからフィードバックを受け取ります. 同期エラーが発生した場合, コントローラーは比例バルブに信号を送り、RAM位置をリアルタイムで補正します。これは閉ループ制御システムです.
JS RAGOSは、長いワークピースに一定の角度を要求するシャーシの曲げにCNC構造を推奨しています.
2. 正確さ
曲げの精度は、シャーシハウジング部品の適合性に直接影響します.
・NCプレスブレーキ – 同期は純粋に機械的です. リアルタイムの誤差フィードバックはありません, 自己修正はしない. 長期的な部分荷重はトーションバーを変形させることがあります, 時間とともに精度を低下させる.
• CNCプレスブレーキ - クローズドループシステム (コントローラ比例弁リニアエンコーダ) RAMの並列性を継続的に監視し、微調整します. これにより、曲げ精度が大幅に向上します, 特に複雑なシャーシプロファイルの場合.
| アスペクト | NCプレスブレーキ | CNCプレスブレーキ |
| 曲げ角度の精度 | ≤30フィート | ≤18フィート |
3. 作業速度
シャーシハウジングのバッチ生産を行う際には生産性が重要です.
・NCプレスブレーキ – 6回使用:1か8か:1気筒. ラムダウン速度≈80 mm/s; バックゲージ速度≈100 mm/s.
• CNCプレスブレーキ – 使用数13回:1か15か:1気筒. ラムダウン速度は最大200 mm/sまで, 滑らかな速度遷移を伴います. バックゲージ速度は最大400 mm/sまで, サイクルタイムの大幅な改善.
大量のシャーシハウジングを生産するJS RAGOSの顧客向けに, CNCプレスブレーキは曲げ時間を半分以上短縮します.
4. 機械的剛性 & 部分負荷能力
シャーシハウジングはしばしば非対称の曲げを必要とします (例えば。, 片側がもう片側より長くなっている).
・NCプレスブレーキ – 持続的な部分荷重に対応できません. トーションバーは変形します, その結果、恒久的な不正確さが生じます.
• CNCプレスブレーキ – Y1軸とY2軸が独立して動作します. 機械的応力のない部分荷重曲げに最適です.
JS RAGOSのエンジニアはいつも、典型的なワークピースプロファイルについて尋ねます。中心からずれる曲げが一般的かどうかです, CNCモデルは交渉の余地がありません.
5. クラウニングシステム
クラウニングシステムは作業台のたわみを補正します, 全長にわたる均一な曲げ角を確保する.
• NCプレスブレーキ – ほとんどのモデルはクラウンが標準でありません. オペレーターはテスト曲げを使って角度を手動で調整しなければならず、このプロセスは非効率的です, 時間がかかる, 精度が低い. 一部のNCユニットには手動クラウニングシステムがオプションで用意されています, しかしCNCシステムは完全自動化されており、より良い性能を発揮します.
• CNCプレスブレーキ用, クラウニングシステムはCNCコントローラーによって組み込まれ、完全に自動化されています. コントローラーは曲げパラメータに基づいてクラウニングシステムの自動調整を行うことができます. これは、長いシャーシハウジングパネルにおいて、曲がりがまっすぐかつ均一であることを保証するために非常に重要です.
6. CNC軸の能力
軸の数が増えるにつれて, 曲げの可能性はより複雑になります.
・NCプレスブレーキはX軸のみを制御可能です (バックゲージ フォワード/バック) および Y (RAMの深さ) 軸.
・むしろその逆です, CNCプレスブレーキは最低3つの1軸を制御できます (X, Y1, Y2, さらなる冠付け) 場合によっては8つの1軸まで対応可能です. この特徴は、多くのフランジや複雑な角度関係を含む複雑なシャーシ形状において重要です.
複雑で需要の高い自然プロジェクトのために, JS RAGOSはCNC軸製品に対して完全カスタマイズされた代替品を提供します.
7. オプション構成
両タイプの機械はアップグレード可能です, しかし、CNCプレスブレーキは高度な自動化に対応しています.
| オプション機能 | NCプレスブレーキ | CNCプレスブレーキ |
| 機械式ファストクランプ | ✓ | ✓ |
| 手動クラウン付け | ✓ (任意) | ✓ (さらに自動クラウディングも可能です) |
| ボールスクリュー & リニアガイド | ✓ | ✓ |
| オイルクーラー | ✓ | ✓ |
| ライトカーテン | ✓ | ✓ |
| 油圧クランプ | – | ✓ |
| TYOKKO/AMADAダブルフェイスクランプ | – | ✓ |
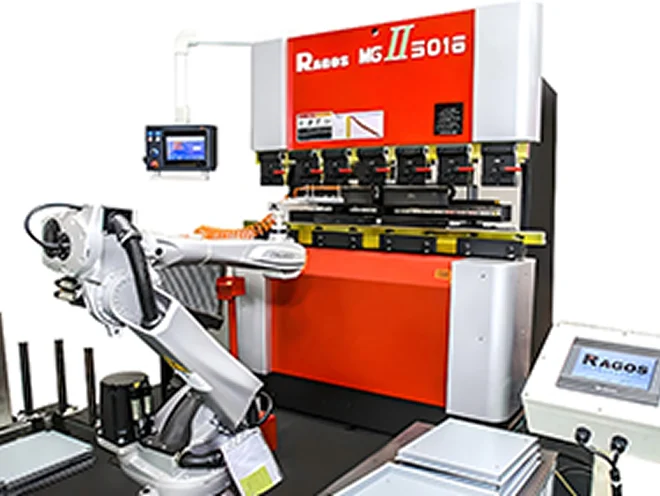
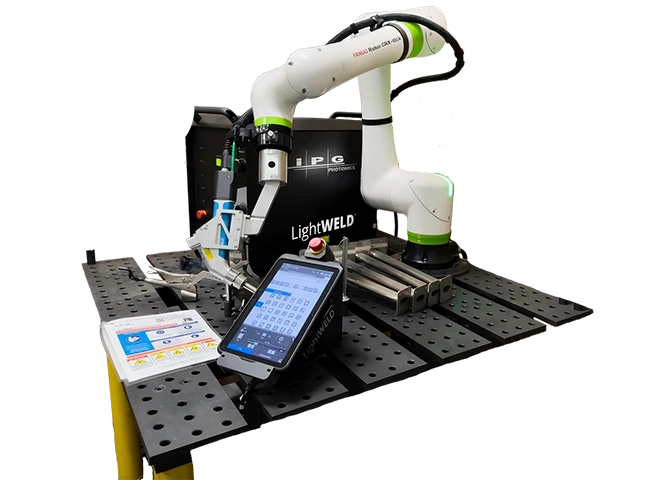
| ロボットアームインターフェース | – | ✓ |
| シートフォロワー | – | ✓ |
| レーザー保護 | – | ✓ |
| レーザー角度測定 | – | ✓ |
| サーボポンプユニット | – | ✓ |
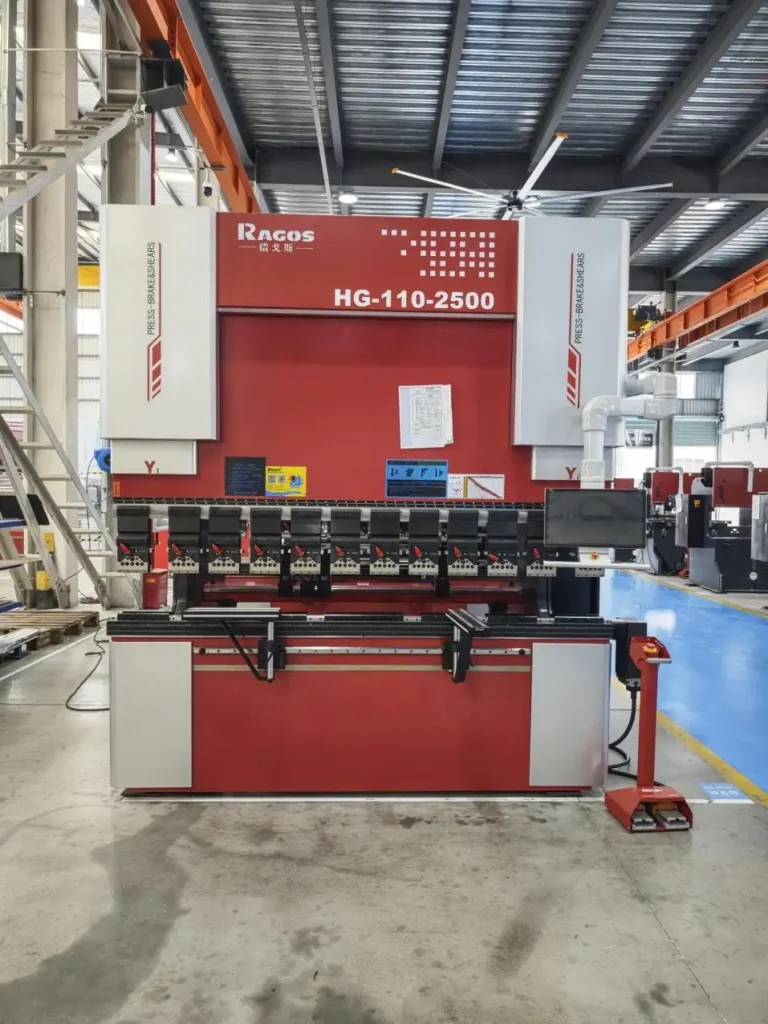
大量生産シャーシハウジング製造, JS RAGOSは、ゼロ欠陥生産を実現するために、ロボット積分とレーザー角度測定を備えたCNCプレスブレーキを強く推奨しています.
8. プログラミング & 操作
ユーザー体験とプログラミングの柔軟性はまったく別物です.
• NCプレスブレーキ – オペレーターがシリンダーストロークとバックゲージ位置を手動で入力します. グラフィカルインターフェースはありません, 自動角度計算はなし.
• CNCプレスブレーキ – データまたはグラフィカルプログラミングをサポートします (例えば。, DA-58T, DA-66T, DA-69Tコントローラー). システムは計算を行います:
- 内側・外側寸法からの展開長さ
- 工具角度に基づく必要な曲げ角, 開所, 半径, およびシート厚
- 自動干渉検査 (パンチ/ダイス vs. 機械の概要)
- 曲げシーケンスの提案 (手動で修正可能)
プログラムされた角度が実際の結果と異なる場合, ユーザーが誤差値を入力すると、CNCコントローラは自動的に角度を修正できます. この機能だけでも、複雑なシャーシハウジング部品の設置時間を何時間も節約できます.
9. 価格比較 (JSラゴス・インサイト)
費用は常に重要な要素です. こちらがJS RAGOSの生産データに基づく一般的な価格関係です:
| 機械の容量 | CNCとNCの価格比 |
| ≤ 200トン | CNCはNCの2倍以上です |
| > 200トン | CNCはNCの2倍未満です (ギャップは狭まる) |
JSラゴスからの推薦:
・低トン数の場合 (≤200トン) そしてシンプルです, 対称曲げ, NCプレスブレーキは経済的にもなります.
・より大きなトン数の場合 (>200トン) または精度を必要とするあらゆる応用, 速度, そして自動化、特にシャーシハウジングにおいては、CNCプレスブレーキが長期的な価値と部品あたりのコストを抑えます.
結論: CNCとNCプレスブレーキの一目で比較する
| いいえ. | 特徴 | CNCプレスブレーキ | NCプレスブレーキ |
| 1 | RAM同期 | エンコーダを用いたクローズドループ, 自己補正 | 機械式トーションバー, 自己修正はしない |
| 2 | 曲げ角の計算 | 自動式 & 材料投入 | マニュアルのみ |
| 3 | 曲げ深さのフィードバック | 喉の変形のためのリニアエンコーダークラウンディング | 何一つ |
| 4 | 作業台クラウンディング | CNC制御自動クラウニング | なし、またはマニュアルオプション |
| 5 | 角度補正 | 誤り入力後の自動 | 利用できません |
| 6 | バックゲージの位置 | 曲げ高さごとの自動計算 | 手動入力 (前後のX軸のみ) |
| 7 | プログラミング方法 | データ/グラフィカル, 簡単な編集 | 卒中 & 位置のみ |
| 8 | 展開長さ計算 | はい (グラフィカルプログラミング) | いいえ |
| 9 | 干渉チェック & 曲げシーケンス | 自動手動オーバーライド | いいえ |
| 10 | ラムダウン速度 | 160–180 mm/s (最大200 mm/s) | 80〜100 mm/s |
| 12 | 曲げ角度の精度 | ≤18フィート | ≤30フィート |
| 13 | バックゲージ軸 | 複数のCNC軸 (3 1から8 1) | X軸のみ |
JSラゴスからの最後の言葉
シャーシハウジングの製造でCNCとNCプレスブレーキのどちらを選ぶかは、あなたの精度要件によります, バッチサイズ, 複雑性, 予算. 高混合用, 高精度シャーシ部品, CNCプレスブレーキが明確な勝者です. JS RAGOSは両方のシステムを設計・製造しています, そのため、私たちは偏りのないアドバイスを提供しており、ほとんどのシャーシ住宅の用途に対して対応しています, CNC電気油圧モデルへの投資をお勧めします.
どの構成が自分のシャシーハウジングパーツに合うか分からない場合は, 無料の曲げ解析および機械のおすすめについては、JS RAGOSまでお問い合わせください.