


プレスブレーキ金型および付属品: 最初に買うべきもの
精密金属加工の成功は、所有する工具の数よりも、最初のセットアップの戦略的な有用性にかかっています. あの時 J.S. ホーン, we have observed that 80% of standard bending tasks can be accomplished with just 20% of a typical tooling catalog. ハイパフォーマンスへの投資 42CrMo合金鋼 工具配置により、工場は生産初日から安定した±0.1°の精度を達成できます.
ザ "8のルール" そしてその先: コアの選定ダイは
何が "8のルール" プレスブレーキ金型において?
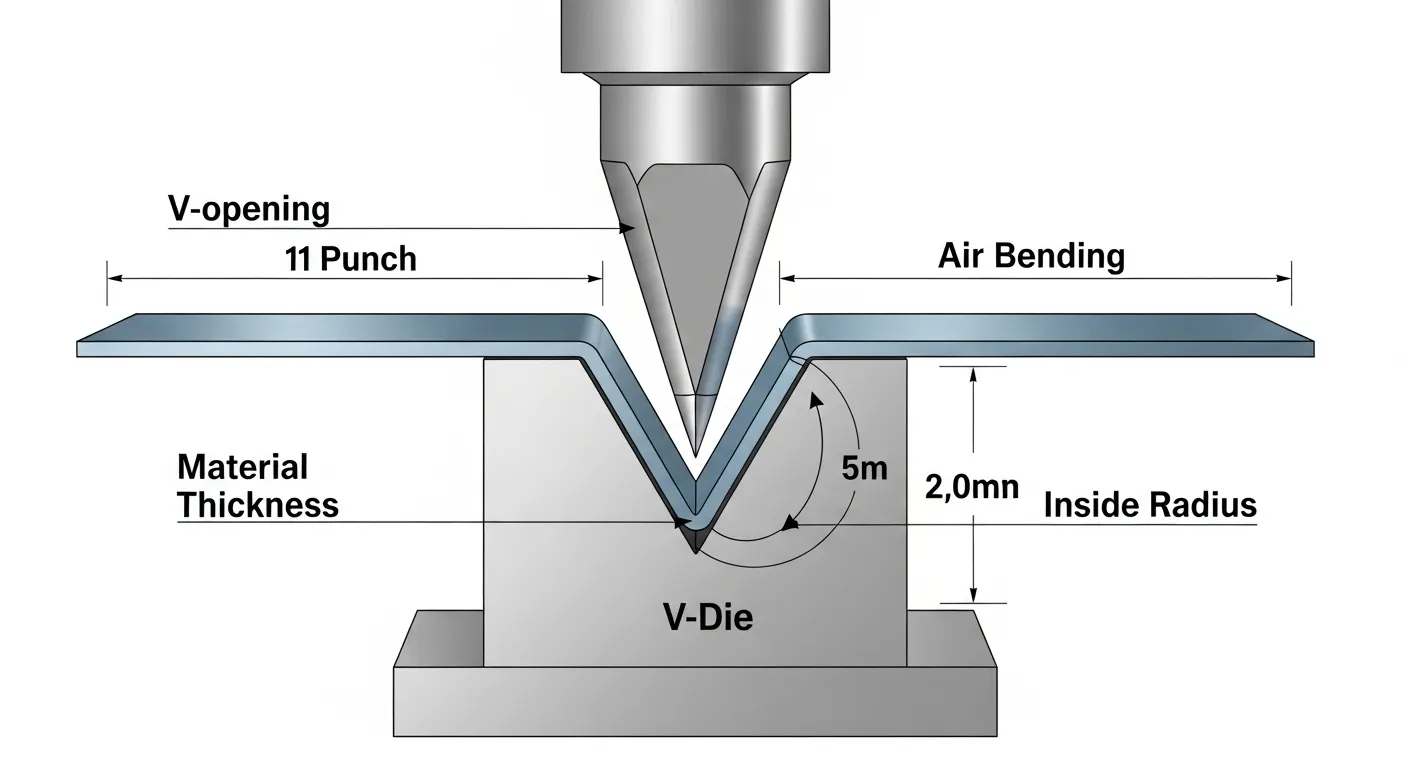
ザ 8のルール これは基本的な製造ガイドラインであり、理想的なV型ダイ開口部は材料厚さの8倍であるべきだと定めています (8T). 12mmを超える材料の場合, この比率はトン数の管理と工具の破壊防止のために10Tまたは12Tに増加することが多いです. 正しい開口部を選ぶことで、内側の曲げ半径はおおよそ V幅の16%.
お客様が初めてのスペックを決めるお手伝いをする際に JSラゴスCNCプレスブレーキ, 私たちは、空気曲げが現代の汎用性の標準であることを強調します. 造語とは異なり, エアベンディングは、パンチの深さを制御することで、単一の工具セットで複数の角度を作り出すことができます.
| 材料の厚さ | 推奨V字オープニング | 結果としては、内側半径 | トンネージファクター |
| 1.0 ミリメートル - 1.5 mm | 8mm - 12mm | 1.3 mm - 2.0 ミリメートル | 低い |
| 2.0 ミリメートル - 3.0 ミリメートル | 16 mm - 24mm | 3.2 mm - 4.8 mm | メディア |
| 4.0 ミリメートル - 6.0 ミリメートル | 32mm - 50mm | 6.4 mm - 8.0 ミリメートル | 高い |
| 10.0 mm+ | 80 mm - 100 mm | 16.0 ミリメートル - 20.0 ミリメートル | 重要な点 |
ザ "トリプルスレット" パンチ選択
まず買うべき必須のプレスブレーキパンチは何ですか??
新しいワークショップに不可欠な3つのパンチは以下の通りです 88°ユニバーサルパンチ, ある グースネックパンチ, および 急性パンチ. 88°パンチはほとんどの90度エアベンディングに対応します, グースネックプロファイルはディープボックスジオメトリにおいて非常に重要です. 高い反発力を持つ過曲げ材料には鋭いパンチが必要です, 例えばステンレス鋼や高引張合金などです.
私たちの製造経験から HGおよびHMシリーズのハイブリッドブレーキ, 以下の3つが最も高いROIを提供することがわかりました:
- 88°ユニバーサルパンチ: あなたの "日常使いの車です。" 軟鋼のスプリングバックを補うのに十分なクリアランスを提供します.
- グースネックパンチ: リターンフランジを設けるために深いリリーフを設けています. 電気キャビネットや4面ボックスを作る場合, これは交渉の余地がない.
- 急性 (30°) パンチ: 高精度工場に欠かせない. 適切なダイスと組み合わせれば、30°から170°までのあらゆる角度で曲げることができます.
重要なアクセサリー: ただ以上に "アドオン"
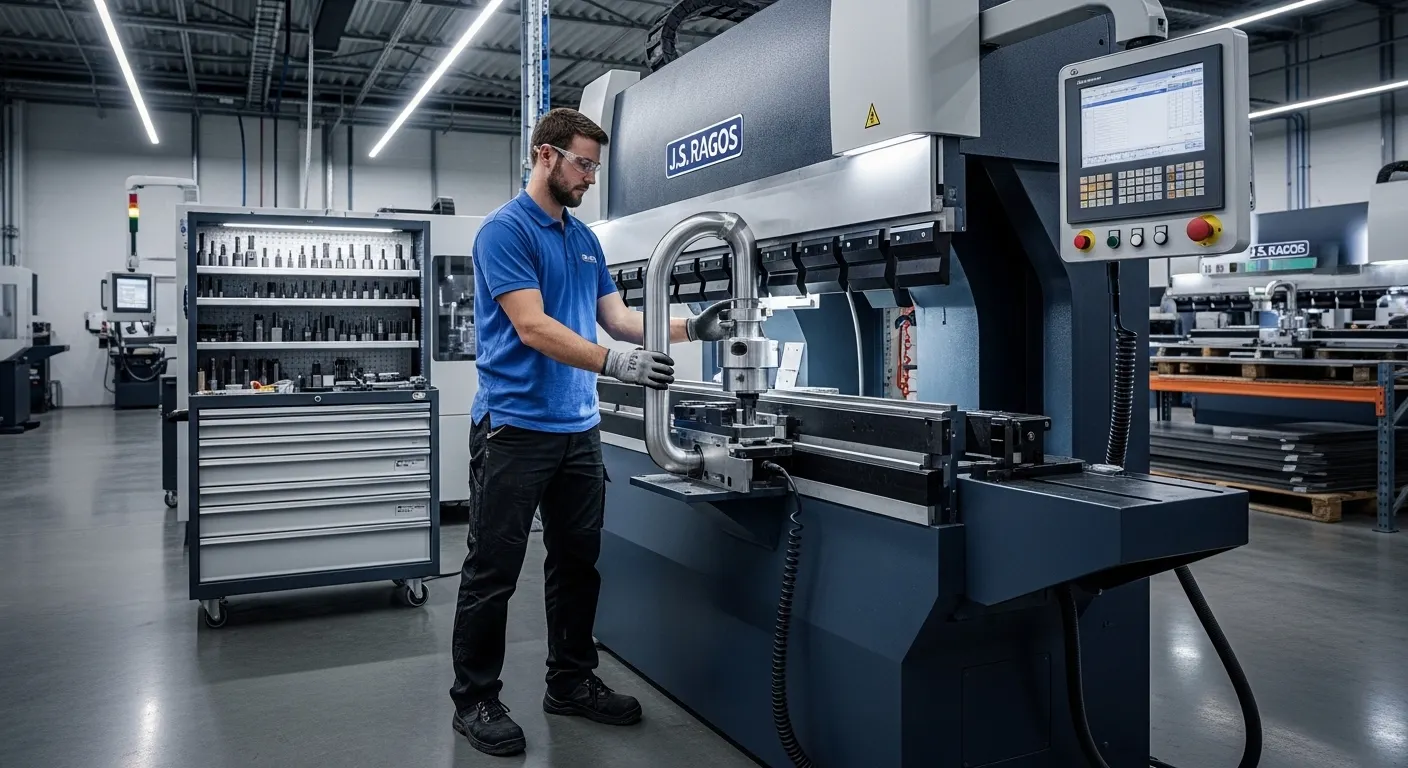
CNCプレスブレーキに必要なアクセサリーとは何か?
プレスブレーキの必須アクセサリーには以下が含まれます アマダスタイルのクイッククランプ, CNC制御クラウニングシステム, そして レーザー支援角度測定 iMeasureのようなツール. Quick clamps reduce setup times by over 50%, 一方、自動クラウニングは機械ベッド全体の長さにわたる角度の一貫性を保証します, 防止 "ボート" 又は "カヌー" 長工作品における効果.
J.S.にて. ホーン, 私たちはいくつかの高水準コンポーネントを統合しています ツーリング & CNCプレスブレーキの自動化 セットアップ:
- セーフティタン: 設置時に工具が落ちないように精密なグラウンドセーフティクリックを使用しています.
- デジタル反転度器: 上級者でも デレム DA-66T コントローラー, 最初のランの段階では手動検証を推奨します.
- 工具キャビネット: 湿度管理された保管は、リン酸処理を保護するために不可欠です 42CrMo鋼 腐食防止工具.
マテリアル・マターズ: なぜ42CrMoが業界標準なのか
プレスブレーキ金型に最適な素材とは何でしょうか?
プロフェッショナルグレードの工具の業界標準は以下の通りです 42CrMo (クロモリ合金鋼), 高い強度と耐摩耗性で知られています. 正確に熱処理されたとき HRC 47-52, この材料は極端なトン数でも幾何学的な完全性を保ちます. プレミアム合金を選ぶことで、安価な先端の変形や肩の摩耗を防げます, 表面硬化炭素鋼の代替手段.
メンテナンスと工具の耐久性
プレスブレーキの金型はどのようにメンテナンスしていますか??
プレスブレーキの金具は、シフトごとに表面を清掃して維持しましょう, 工業用潤滑剤を軽く塗布する, および の検査 "腹立たしい" (物質の蓄積). 具体的には, アルミニウムや亜鉛メッキ鋼を曲げる際, 使う 保護曲げフィルム 表面のマリングを防ぐため. 高トン数用の金型に微細な亀裂がないか定期的に点検してください, オペレーターの安全を確保するためのヘビープレート用途.
ヒント: 私たちのトレーニングセッションでは自動CNCプレスブレーキ, we emphasize that a single piece of scale trapped in a V-die can throw off a bend by 0.5 degrees. 清潔な道具は正確な道具です.
よくある質問
天田式 (しばしばオリエンタルまたはノースアメリカンと呼ばれます) 通常、特定のホルダーに収まるタングが付いています, 一方、ヨーロピアン・プレシジョン (ウィラ/トランプ) 異なるクランプ接続方式を使用. J.S. Ragosの機械は非常に多用途で、当社の標準に合わせて設定可能です。 グローバルCNCプレスブレーキソーシング 運用.
私たちのように40トンの機械がいる間 小規模作業場向けの手頃な価格のプレスブレーキ 非常に速い, 10mm鋼を曲げるには、曲げの長さによっては大幅に多くのトンが必要です. 激しい板の曲げを試みる前は必ずトン数表を確認し、それを避けるようにしてください "オーバートンニング" そしてベッドを傷つけることも.
これは通常、原因が原因です "はじらす。" これを解くために, 必ず機械に 自動CNCクラウニングシステム これにより、ラムの自然な反りを打ち消すためにベッドの中央に上向きの圧力がかかります.
適切なメンテナンスと定格容量内での使用を条件に, 42CrMo金型 can last over 10 years. しかし, 気づくなら "輝いている" Vダイの半径に摩耗する, 精度を維持するためにプロの再研磨の時期です.