


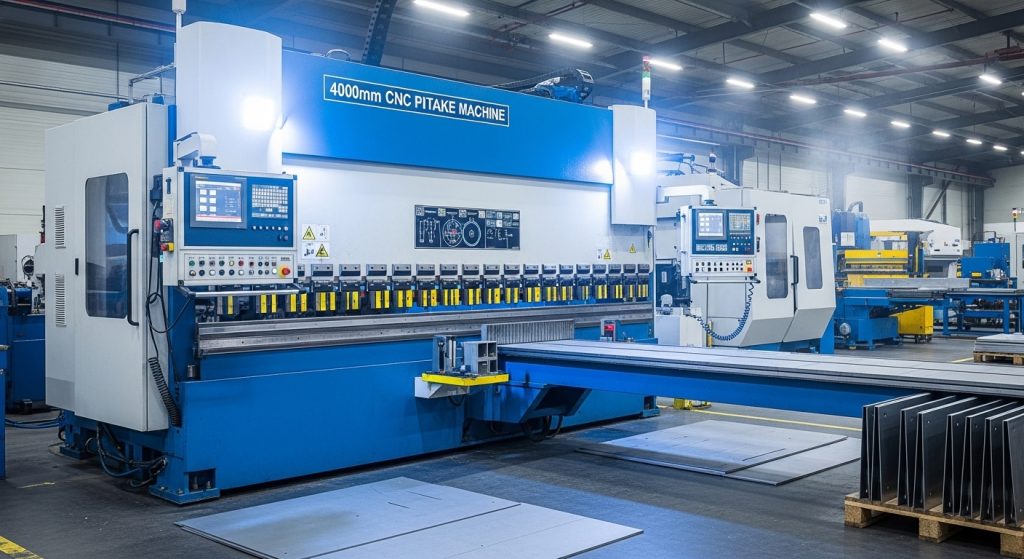
4000mm CNCプレスブレーキ: 余分な時間が報われるとき
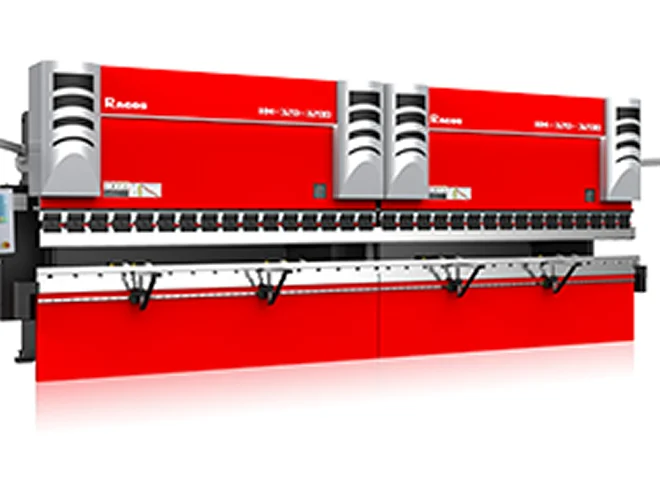
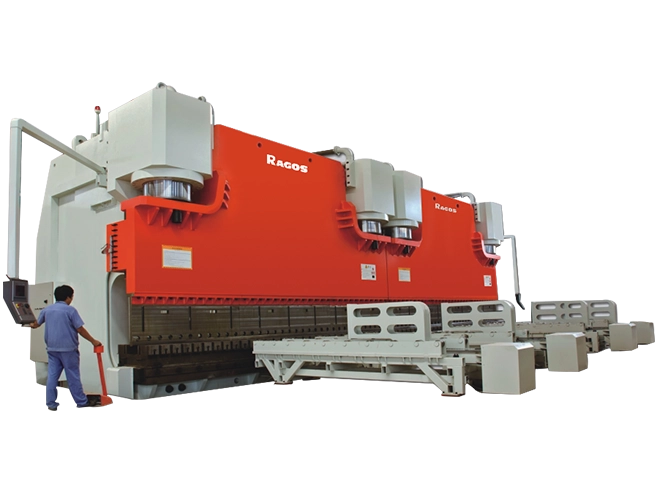
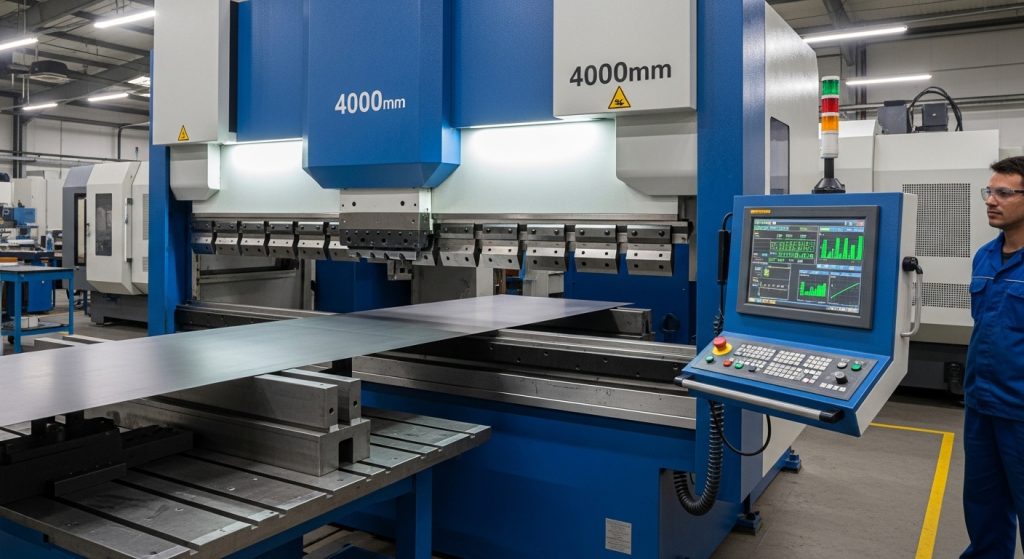
標準的な2500mmまたは3200mmのベッドは、現代のシームレス需要に直面すると物理的な限界に達することが多いです, 大規模工業部品. 4000mmのCNCプレスブレーキが存在し、 "再配置トラップ"—長部部品を複数段階に曲げる高価で不正確な工程. 標準の10フィートを超えるパネルを生産する場合, ベッドの幅が増えることは管理の必要不可欠となります 大型シートの支持なしスパンリスク.
短い機械はしばしば製造者に妥協を強いる難しい決断を迫ります 長辺ベンド一様性チャレンジ または重要な結果をもたらす パネルのサグ補償処理. このガイドでは、4メートルのプラットフォームへの移動がどのように提供されるかを詳述しています 拡張ブランク位置の安定性 複雑化するために必要なこと, 長尺設計から高精度な現実へ.
アップグレードを検討すべきです:
- 建築パネルや車両の外皮を3100mmを超える長さで曲げています.
- あなたの現在の状況 "ダブルベンディング" アライメントエラーにより15%以上のスクラップ率を生み出しています.
- 作業員の疲労や安全リスクは、張り出しシートの手作業による取り扱いにより高まっています.
- 一度のパスで部品を仕上げるためには、複数の工具セットアップを同時に動かす必要があります.
4000mmのCNCプレスブレーキ機械が長いパネル成形リスクを除去する場所
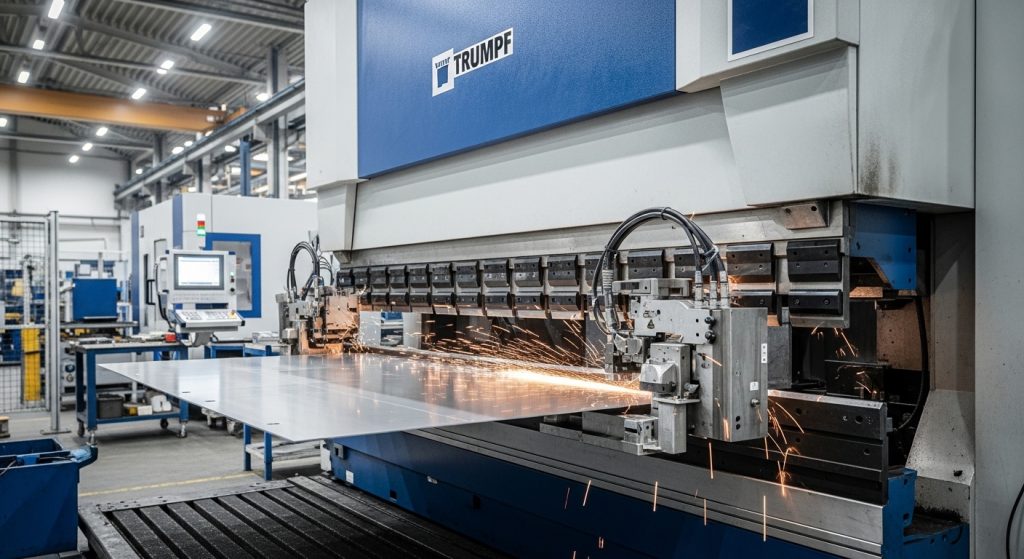
ベッドが短い機械で4メートルのシートを曲げると、 "ゾーン安定包絡の形成" 問題点. 素材がサイドフレームを大きく超えて広がっている場合, オーバーハングの重さが 重力誘起の空白曲率ドリフト, そのため、角度が不正確で金属に物理的な曲がりが生じます.
- 長いパネル不安定性: 4000mmのベッドは 構造荷重伝達チャネル その材料を全長にわたって支えています, 端が "羽ばたき" 脳卒中中.
- リスクの再配置: 4000mmの部品に3200mmの機械を使うと、2回のヒットが必要です. これにより マルチセットアップ参照エラー, ここで、2回目の曲がりと1回目の曲がり合うことはほとんどありません.
- 全広の利点: 4メートルの支持で, あなたは達成してください エッジ波歪み抑制, フランジが一端からもう一端までまっすぐ保たれるようにするためです。 "油缶詰" 影響.
工場が4000mm CNCプレスブレーキの長さに追い込まれる実際の工場シナリオ
4メートルの機械への投資決定は、小型機械では安全かつ利益を上げるのが難しい特定の高額契約によって動かされることが多いです.
- 車両の車体側面の皮膚形成: 現代のバスやトレーラー製造では、継ぎ目を最小限に抑えるために最大4メートルのサイドパネルが必要です, これにより空力性能と構造強度が向上します.
- 産業用キャビネットシェル曲げ: 大規模な電気制御室やデータセンターの囲いでは、組み立て時間を短縮するために4メートルの垂直スパンがよく利用されています.
- インフラ 金属殻の製造: ブリッジ部品や照明柱には 重パネル組立統合 それは長いベッドだけが提供できるものだ.
- 大型ダクト断面の製造: スタジアムや工場向けの大量HVACシステムは、継ぎ目の数を最小限に抑えるために4000mmの断面を使用します, 空気漏れと設置作業の削減.
これらの作業を4000mmの機械で実行することで、 長板形成平衡 これにより、材料と操作者の双方が金属が張り出る予測不能な挙動から守られます.
長い部品を短いプレスブレーキベッドに搭載することの隠れたコスト
多くの工場は3200mmの機械を使い続けることで節約できると考えています, しかし、運用上 "摩擦" 短いベッドで長い部品を扱うことは、収益に大きな負担をかけます.
| コストドライバー | ショートベッドプレスブレーキ | 4000mm CNCプレスブレーキ |
| 再配置労働党 | 高い (オペレーターは2〜3人必要) | ミニマル (1 オペレーター支持) |
| 曲げ精度 | 可変 (曲げ再現性偏差) | 厩 (RAM線形運動安定性) |
| 工具の負荷 | 集中 (ツール圧力ホットスポット) | 均等分布 (線形荷重伝播) |
| スクラップ率 | アライメントドリフトによる高値 | 極めて低い |
試みている "ズル" 機械の長さは次のようになります。 オペレーターの再配置時間ペナルティ これにより、部品ごとの生産時間が倍になる可能性があります. さらに, 短い工具装置に集中した圧力は、 工具圧力ホットスポット形成, これにより、工具の早期故障や機械のRAMの不均一な摩耗が発生します.
ベッド長が実際のトン数分布に与える影響
4000mmの機械で, 力は単に総トン数だけではありません; それは 分布変形圧力場. 4メートルの曲がりを設計するには、 機械フレーム応力流路 避けるために "センターピーク" 又は "カヌー" 完成品の効果.
4000mmの曲げに必要なトン数は、簡略化されたエア曲げ式を用いて推定できます:
$$P = フラク{1.42 cdot sigma_b cdot S^2 cdot L}{V cdot 1000}$$
- $P$ = 圧力 (トン)
- $sigma_b$ = 材料引張強度 ($N/mm^2$)
- $S$ = 材料厚 ($mm$)
- $L$ = 曲げ長さ (4000mm$)
- $V$ = Vダイオープニング ($mm$)
- 線形荷重伝播: $Lドルが4000mmに増加するにつれて, 総圧力$P$は線形にスケールします, 維持のためにより堅牢な油圧システムが必要でした RAM線形運動安定性.
- 全範囲バランシング: CNCは ラムのたわみ補償パターン (戴冠) これは2メートルの機械よりもかなり攻撃的です.
- フレーム応力流: サイドハウジングは、 ロングシート中立軸制御, フレームが動かないようにすること "ヨー" 非対称荷重の下で.
4000mm CNCプレスブレーキマシンでのみ可能な工具レイアウト戦略
広大な4メートルの作業スペースは複雑な作業を可能にします ツールインターフェースの線形連続性 小さいベッドではそれは不可能です.
- 多段階レイアウト: あなたは "ラフィング" その, ある "フィニッシュ" その, そして "ヘミング" すべて同じ4000mmベッドに組み込まれます. これにより、機械を停止して工具を交換することなく複雑な部品を仕上げることができます.
- ロングダイの座席挙動: 4000mmのベッドは ダイの座面均一性 これにより、金型が完全に平らに保たれます, 重い板を曲げていても.
- パンチアライメント: ザ クランプ荷重配線 4メートルの機械は維持されるよう設計されています 縦方向の移動追跡をパンチ, 防止 "よろめき" これは複数の工具セグメントを長距離にわたりぶつけ合わせると起こり得ます.
なぜ長いパネルはベッドのフルサポートなしでジオメトリの精度を失うのか
板金のブランクが自重でたわみるとき, その "入り角" サイコロの変化に. これにより 重力誘起の空白曲率ドリフト 材料が完全に支持されていないとCNCコントローラが常に補正できない.
- 下垂効果: Without the 拡張成形床形状, シートの中央が落ちます, 縁を内側に引き寄せて、 角度一貫性損失勾配.
- スプリングバックシフト: 長いパートで, その スプリングバック回復偏差線 は一様ではありません. 部品の端は、打撃時に横方向の支持がないため、中心部とは異なる形で跳ね返ることがよくあります.
- 再現性の形成: 達成 全スパン形成リピート精度 素材がバックゲージにぴったりと平らに収まる必要があります. 4000mmの機体で, 複数のバックゲージフィンガー (多くの場合、4人から6人です) 長辺が曲げ線と完全に平行になるようにしてください.
再配置ステップが消えると生産スループットが向上します
4メートルマシンの主なROIは 生産タクット時間圧縮. 止まる必要をなくすことで, どいて, 部品の再アラインメント, 作業の流れは根本的に変わります.
以前 (3200mm機):
- ステップ1: 4mパネルの左側を曲げて.
- ステップ2: 2人のオペレーターが重いパネルを手動で回転させ、スライドさせます.
- ステップ3: バックゲージに対して再調整 (通常は2〜3分かかります).
- ステップ4: 右に曲げて、真ん中の縫い目が合うことを願います.
その後 (4000mm機):
- シングルパス成形シーケンス: 4mシートを一度だけロードしてください.
- セットアップ中断除去: 一発当たり, 完璧な一部.
- バッチフロー連続指数: 高い; 機械は "散らかった" 再配置待ちの未完成部品の一覧.
4000mmのCNCプレスブレーキが経済的に間違っている場合
利益にもかかわらず, 4メートルのプラットフォームはすべての店舗に合うわけではありません. あなたは自分の評価をしなければなりません 施設空間割り当て制約 ジョブミックス.
- 低ボリューム運用: もしあなたが "長い部分" 契約は月に一度しか登場しません, その 機械のアイドル利用率露出 高い資本コストを正当化できないかもしれません.
- ショートパート制作: もし作業の95%が2メートル未満なら, 4000mmの機体は非効率的です. 大きいRAMはサイクルが遅く、1ストロークあたりの消費電力も多くなります.
- スペースの制限: 4000mmの機械は、特殊な基礎と材料取り扱いのための大幅な床面積を必要とすることが多いです, 増加 資本回収遅延リスクウィンドウ.
4000mm CNCプレスブレーキを購入する前にROIを計算する方法
投資の正当性を証明するために, a を使います 労働取扱削減係数. 4メートルの部品が短いベッドで15分かかる場合 (2人で) そして長いベッドで4分間 (1人で), 節約効果は非常に大きいです.
- 出力ゲイン: 次のことを計算します。 シフトあたりの出力拡大乗数. ほとんどの工場では、長距離部品の処理量が30〜40%増加しています.
- 労働節約: 労働時間の削減を見積もる. Moving from a "二人乗りリフト" A "ワンマンスライド" 大幅にコスト削減.
- 雇用拡大: 使用方法 大手契約取得のレバレッジ 以前はインフラや交通の仕事に入札すること "引用なし" アイテム.
例: 4000mmの機械で1パネルあたり15ドルの労力やスクラップが節約され、1日に20枚のパネルを動かすなら, 7ドル,年間200ドルの節約は始まりに過ぎません; 本当の価値は、今あなたが履行できる新規契約の20万ドル+です.
作動時にはプレスブレーキが大きな部品の取り扱いを向上させます
非常に大きな部品や重い部品の場合, ひとつの アップアクティングプレスブレーキ ゲームチェンジャーになり得ます. 下のビームが上方に動くからです, 重力は実際にシートをダイに平らに押し付けるのに役立ちます, 複雑なシートフォロワーの必要性を減らす. この構成は、オペレーターの安全性と材料の位置決めが最優先となる4メートル以上の用途で好まれます.
3200mmのCNCプレスブレーキがまだ賢い選択である場合は
施設がスペースが限られている場合や、生産が8〜10フィートの範囲に重点を置いている場合, ある 3200mm CNCプレスブレーキ 最も多用途な存在として残っています "オールラウンダー。" 短い部品に対しては高速なサイクル速度を提供しつつ、標準的な産業用シートに十分な長さを確保できます, そのため、高ミックスの店舗にとってはより良い選択肢となっています, 低ボリュームプロファイル.
ステンレス鋼の長部部品がより高い成形力を必要とする場合、フォーカス
4メートルのステンレス鋼を曲げるには、材料の高い引張強度のために大量のトン数増加が必要になります. この場合, ある 200T CNCプレスブレーキ これは、機械が曲げる途中で停止しないようにするための最低限の要件であることが多いです. 正確なトン数計算は、フレームのたわみがクラウニングシステムの補正能力を超えないようにするために不可欠です.
重板製造で600Tから3000Tの機械が必要な場合
4メートルのパーツが動くとき "シーツ" から "プレート" (12mm以上), あなたは の領域に進みます 重油圧プレスブレーキ. 600トンから3000トンの巨大な艦は、極度の造船ストレスに耐えるために、巨大な喉部深度と強化されたフレームで建造されています, クレーン製造, そして重インフラ.
3200mmと4000mm CNCプレスブレーキの比較: アップグレード・ブレイクポイント
適切な長さを選ぶことは、現在のニーズと将来に備えたバランスです. 我が 3200mmと4000mmの比較 バックゲージトラベルの具体的な技術的違いを分解します, フレーム剛性, そして交通物流も判断の助けとなります