


10mmシートCNCプレスブレーキ: 容量計画およびツールに関するノート
CNCプレスブレーキは、必要な機械トン数を材料の引張強度や曲げ長さに正確に合わせ、高圧荷重に耐えられる金型を確保すれば、10mmの板金を安全に曲げることができます. 10mmプレートを成功裏に処理することは、単なる生のパワーだけではありません; それは機械の能力の交差点に関する問題です, V型選択, 構造曲げ信頼性. これらの要素が一致する場合, CNCプレスブレーキは、重負荷の工業製造に必要な精度と再現性を提供します.
CNCプレスブレーキ10mmシートを曲げることができますか??
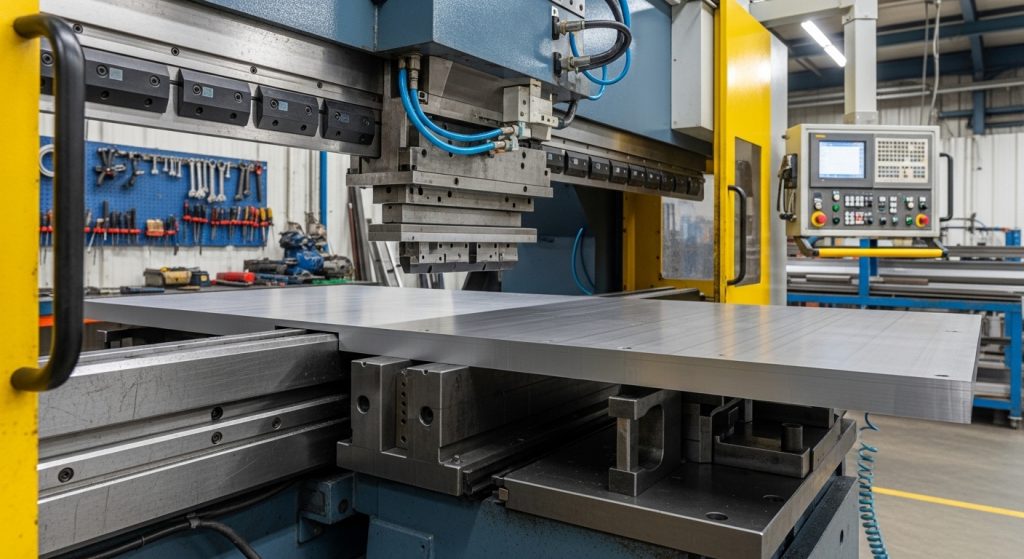
簡単に言えば、はい, CNCプレスブレーキは10mmシートを扱うよう特別に設計されています, これはしばしば重板製造への入り口と考えられています. しかし, 操作の成功は、機械の曲げ限界と操作者の物理理解にかかっています. 薄いゲージのように誤差の余地が広いのとは違い, 10mmプレートは、機械の最大容量と金属の実際の抵抗との電力要求を比較する必要があります.
これらの厚さで運転するには、曲げの信頼性に注力する必要があります. 機械が長時間の絶対限界まで追い込まれた場合, フレームの長期的な性能や構造的な強度が損なわれることがあります. したがって, 専門の工場では、理論上の最低要求量より少なくとも20%多く稼働できる機械が求められます. この安全バッファは、油圧や機械部品が持続可能な範囲内で動作することを保証します, 早期摩耗の防止.
CNCプレスブレーキは10mmシートにどれくらいのトン数が必要ですか??
10mmシートのトン数を計算するには、材料の厚さを確認する必要があります, 曲がりの長さ, Vダイ開口部の幅. 約450MPaの引張強度を持つ標準軟鋼の場合, 推奨される80mmのVダイに対して10mmの材料を曲げるには、通常1メートルあたり約80〜100トンの力が必要です. 3メートルのシートを曲げている場合, 必要な量は約300トンにのぼります.
実際の生産トン数の範囲は材料強度の影響も考慮しなければなりません. 軟鋼から高引張合金に切り替えると, 電力要求の比較は大きく変わります, しばしば必要な力を倍増させる. 長期的な性能を維持するには、単に "ヒット" トン数は安定して管理しています. トン数を過小計算すると、 "ラムドリフト" または角度の不一致, これによりCNCシステムの計算精度が損なわれます.
曲げ長が10mmシートのCNCプレスブレーキ容量にどのように影響するのか?
概念 "トン数/メートル" より長いシートにスケールアップする際に最も重要な要素です. 200トン対応の機械なら、短い10mmブラケットを簡単に曲げてしまうことがあります, しかし、ベッドの4メートル全長にわたる10mmのプレートを曲げようとすると、失敗したり停止したりします. 曲げ長さが長くなるにつれて, 負荷のスケーリングは線形です; 材料が増えるごとに、油圧システムが克服しなければならない総抵抗が増大します.
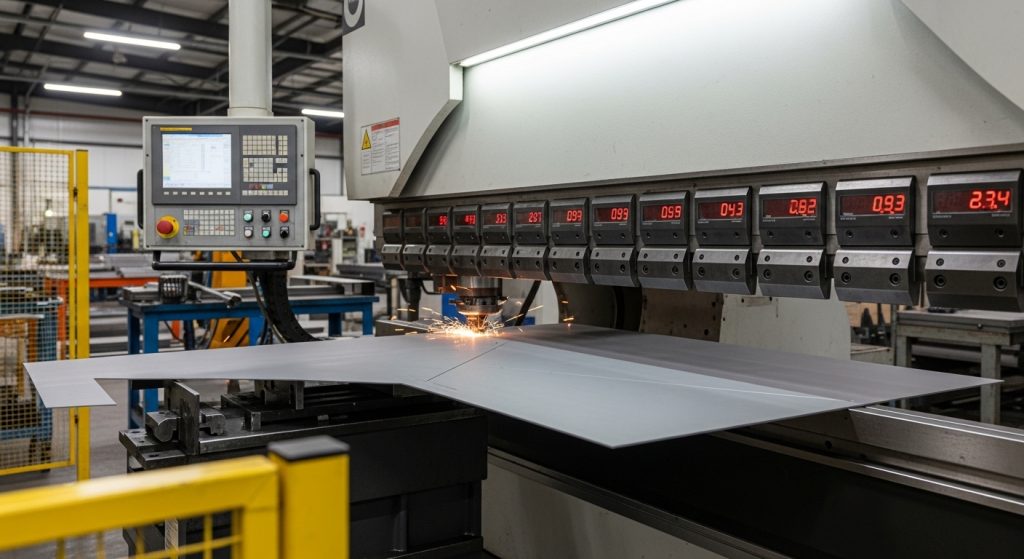
負荷分散も信頼性の調整に重要な役割を果たします. 重い10mmシートを機械の中心で曲げると、フレームに異なる応力パターンが生まれます。中心からずらして曲げる場合と. 適切なセットアップのロジスティクスでは、シリンダー同士が均等な圧力をかけるためにワークピースの中心を合わせることが含まれます, 防止 "お辞儀" 完成品への効果. 長尺10mmのジョブ用, クラウニングシステムが統合された機械は、このような高負荷時のベッドの自然なたわみを補正するために不可欠です.
10mmシートCNCプレスブレーキ曲げに最適な工具は何ですか??
10mmシートの金型選択は "8倍ルール," つまり、Vダイ開口部は材料の少なくとも8倍の厚さであるべきです. 10mmプレートの場合, 標準装備は80mm Vダイです, ただし、必要なトン数を減らしマーキングを最小限に抑えるために100mmのダイを使うこともあります. 狭すぎるVダイを使用すると、必要な圧力が指数関数的に増加します, ダイに亀裂が入ったり、パンチが損傷したりする可能性がある.
パンチの選択も工具寿命と荷重の関係において同様に重要です. ヘビーデューティー, 10mmシートには、金属の広い表面積に荷重を分散させるために、大半径のパンチが好まれます, これにより、曲げ線での材料の破砕を防ぐことができます. セットアップのロジスティクス面で, 操作者は、工具が正しく装着され、特定のトン数に合った評価を受けていることを確認しなければなりません. 高品質への投資, 硬化型金具は、重いプレート環境での長期的な性能の前提条件です, 安価な工具は100トンの圧力で急速に変形してしまうためです.
材料の種類はどのように変わるか 10mmシート CNCプレスブレーキ力?
素材 "レシピ" CNCプレスブレーキの挙動を大きく変えます. 軟鋼が基準ですが, 10mmのステンレススチールは全く別の存在です. ステンレス鋼は加工硬化性が高く、より高い引張強度を持ちます, 一般的に、同じ厚さで軟鋼よりも50%から60%多く必要な重量が必要です. これにより、軟鋼に最適に機能する機械がステンレス鋼には危険なほど出力不足になるという、電力要求の比較が鮮明に生まれます.
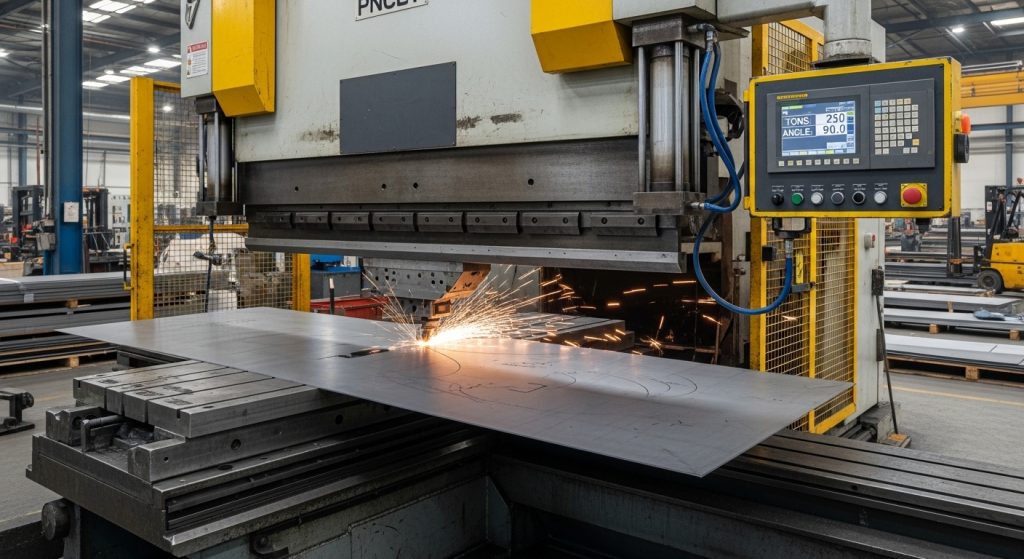
高強度鋼, 例えば、ハードックスやその他の耐摩耗プレート, 曲げの信頼性を維持するためには、さらに専門的な計画が必要です. 逆に, 10mmアルミニウムはトン数が少なくて済みますが、 "スプリングバック" そしてひび割れ. CNCコントローラは、パンチの深さを正しく調整するために特定の材料定数をプログラムする必要があります. これらの調整がなければ, 機械がオーバートラベルしたり、曲げが不足したりすることがあります, その結果、資材の無駄遣いや生産コストの増加が発生します.
10mmシートの作業に最適なCNCプレスブレーキマシンはどれですか??
安定した10mm加工に適した機械を選ぶ際, フレームの強度は最も重要なハードウェアの考慮事項です. 油圧プレスブレーキはこの厚さの業界標準であり、ストローク全体を通じて一貫した高圧力を提供します. 一方で、電動プレスブレーキはその精度と速度により人気を博しています, 厚みに必要な高トン数に達すると、しばしば施行制限が発生します, 長尺10mmプレート.
生産サイクルも選択を決定します. もしあなたの工場が一日中10mmプレートを使っているなら, 長期的な性能を維持するためには、堅牢な冷却ユニットを備えた重装備の油圧システムが必要です. 機械の "喉の深さ" そして "オープンハイト" また、10mm部品に典型的な大きなVダイやフランジ長を収容できる大きさでなければなりません. この分野での曲げ信頼性は通常、以下の機械で見られます。 "Oフレーム" または強化された "Cフレーム" たわみを最小限に抑える設計.
10mmシートCNCプレスブレーキ作業を計画する際のよくあるミス
重板曲げで最もよくある誤りは、サイズの小さい機械を選ぶことです. 多くの工場では、100トンの機械で10mmのシートを短距離で曲げようとします, しかし、機械の構造的限界が限界を超えていることに気づきます, フレーム疲労を引き起こします. もう一つの間違いは、曲げ長さのセットアップのロジスティクスを無視することです; シートが長くなるにつれて重量要件のスケールを考慮しないと、ラムのストールや油圧シールの破損が起こることがよくあります.
間違った工具を使うこともよくある落とし穴です. 小さなVダイを使って "きつい" 10mmプレートの半径は大きな圧力の急上昇を引き起こします. 最終的に, 多くのプランナーは計算に安全マージンを含め忘れがちです. 電力要求の比較は常に "最悪の場合" 材料の厚さと強度 (10mmのプレートは実際の厚さがわずかに異なる場合があります). このマージンがなければ, 角度の不均一や機器の故障のリスクがあります.
10mmシートCNCプレスブレーキ曲げ作業前の事前チェック
10mmの曲げを始める前に, 体系的な材料検証が必須です. キャリパーを使ってシートの実際の厚さを確認し、材料のグレードを確認してください. これに続く, 工具チェックを行う: V型ダイとパンチがきれいであることを確認しましょう, 損傷なし, そしてCNCコントローラーが予測するトン数に対して正しく定格されている.
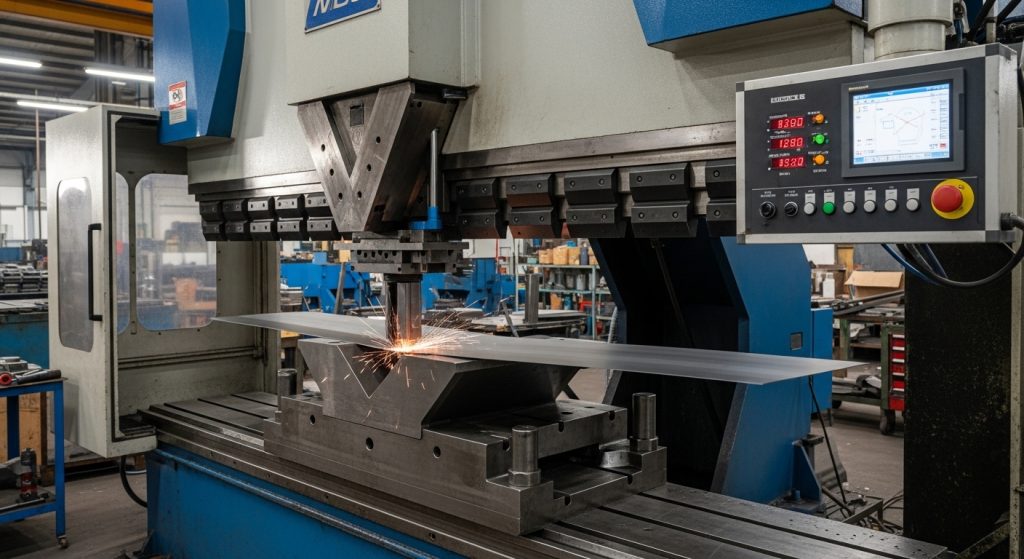
すべての重板作業に対して、以下のチェックリストに従うべきです:
- 機械トン数チェック: 計算された負荷が機械の最大容量の80%以内であることを確認してください.
- 負荷計画: ワークピースを中心に置くか、マルチシリンダーシンクチェックを使って均一な圧力を確保します.
- プログラム検証: 実行してください "乾燥サイクル" バックゲージとラムが期待通りに動く材料がないため.
- セーフティゾーン: 全職員が "ウィップアップ" ゾーン, 10mmのシートは曲げ時に大きな力で動くことがあります.
これらの手順を守ることで曲げの信頼性が保証され、操作者とCNCプレスブレーキの長期的な性能の両方を守ります.
10mmシートに電動CNCプレスブレーキを使うべきタイミングはいつでしょうか?
あなたは 電動CNCプレスブレーキ 部品が比較的短く極めて精密な10mmシートの場合. 電動モーターは油圧システムよりも即時のフィードバックを提供するからです, 角度精度が優れています. しかし, 電力要求の比較により、電気モデルは通常、低トン数で最大出力が見られます. もし小規模なものをやるなら, 複雑な10mm部品, 電動機械の省エネルギー性と速度は、長期的な優れた性能を提供します.
3200mmのCNCプレスブレーキで10mmのシート作業に十分な場合はありますか??
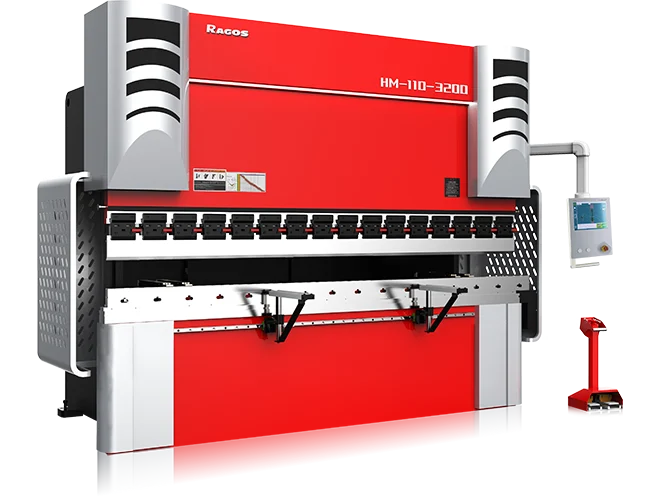
A 3200mm CNCプレスブレーキ しばしば "ちょうどいいタイミングです" 一般的な製造用, 標準的な10フィートの10mm素材シートを扱うのに十分な長さを提供します. 設置の物流のために, このサイズはほとんどの作業場で扱いやすく、中程度の重い曲げに必要な安定性を提供します. 生産量がめったに3メートルを超えない場合, この機械サイズは、容量と投資コストのバランスが最も良いです.
10mmシートに4000mmのCNCプレスブレーキが必要なのはいつですか??
あなたには 4000mm CNCプレスブレーキ 10mmシートの作業が長い構造断面を必要とする場合, 例えばシャーシや大型戦車の構造に使われるものなどです. 長すぎることでベッド全体に負荷の分散がより良くなっています, これはヘビーデューティーサイクル中の長期性能維持に不可欠です. これらのより長いスパンに対して, 設置の物流はより複雑になります, 重い素材を扱うために、しばしばシートフォロワーやクレーンの補助が必要になることもあります.
なぜステンレス鋼の10mm板に200TのCNCプレスブレーキが必要になるのか
高い引張強度のため, 10mmのステンレス鋼は軟鋼よりも変形にかなり大きな力を必要とします, だからこそ、あなたには 200T CNCプレスブレーキ 中程度の長さでも曲げの信頼性を確保するためです. 電力要求比較の実施, 常にステンレススチールのことを考慮してください "レジスト" より積極的に曲がりました, そのため、清掃を確保するためにより堅牢な油圧システムが必要となります, フレームに負担をかけずに正確な角度を.
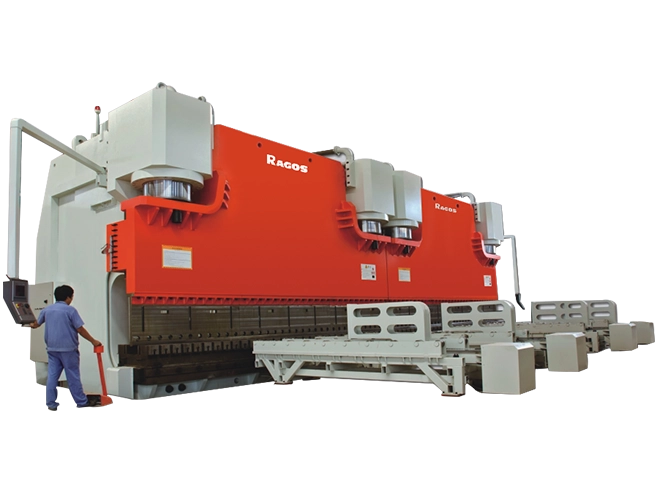
重いプレート作業で600Tから3000Tの油圧プレスブレーキ機が必要になるのはいつですか?
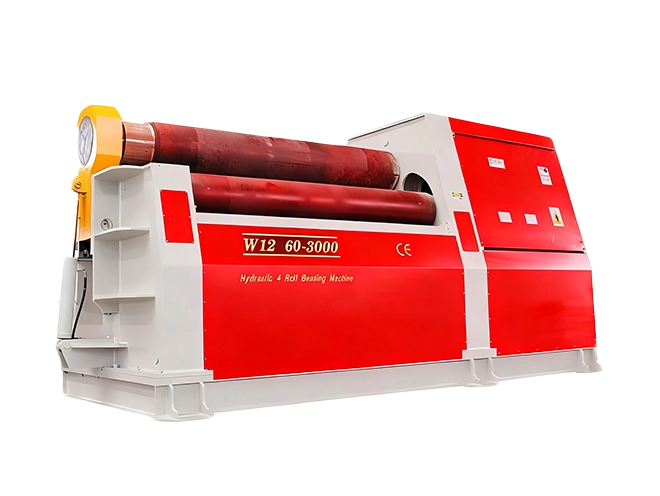
単純な10mmシートを超えて超厚のプレートや6メートルを超える非常に長い曲がり角に移る際, あなたは 600Tから3000Tまでの重い油圧プレスブレーキ. これらの機械は造船のような環境での長期的な性能を想定して作られています, 風塔の生産, および重土木機械. 巨大な油圧シリンダーと強化フレームを備え、数千トンの圧力に耐えつつCNCの精度を維持しています.
3200mmと4000mm CNCプレスブレーキの比較: 10mmシートにはどちらが良いか?
選択 3200mm対4000mm CNCプレスブレーキ 一般的なワークピースの長さや工場の設備状況によります. 4000mmの機械は生産の柔軟性を高めます, 長いシートを曲げたり、複数の工具ステーションを並べて段階的に曲げたりすることも可能です. しかし, 3200mmモデルはサイズの割に剛性が高いことが多いです, これは、ベッドのたわみを最小限に抑えることが長期的な性能の優先事項である高圧10mmの作業においては利点となります.
総評 10mm曲げを成功させるのは、機械の限界を尊重しつつ、材料の必要性を正確に計算したバランスです. 適切なトン数と正しいVダイ、機械長を合わせることで, あなたは金庫を確保します, 生産的, そして高精度な製造プロセス.